
Матовая углепластиковая труба: купить оптом у производителя
2026-08-22
- Матовая углепластиковая труба: технические характеристики и оптовые поставки от производителя
- Что такое матовая углепластиковая труба и её ключевые отличия
- Где применяется матовая углепластиковая труба: отраслевые решения
- Технические характеристики и параметры выбора
- Сравнение матовой углепластиковой трубы с альтернативными материалами
- Как выбрать поставщика матовой углепластиковой трубы: критерии оценки
- Производственные возможности ООО «Цихэ Хайсинда Композит»
- Ценообразование и факторы стоимости
- Ограничения и особенности эксплуатации
- Логистика и экспортные операции
- Часто задаваемые вопросы (FAQ)
- Рекомендации по покупке и оформлению заказа
Матовая углепластиковая труба: технические характеристики и оптовые поставки от производителя
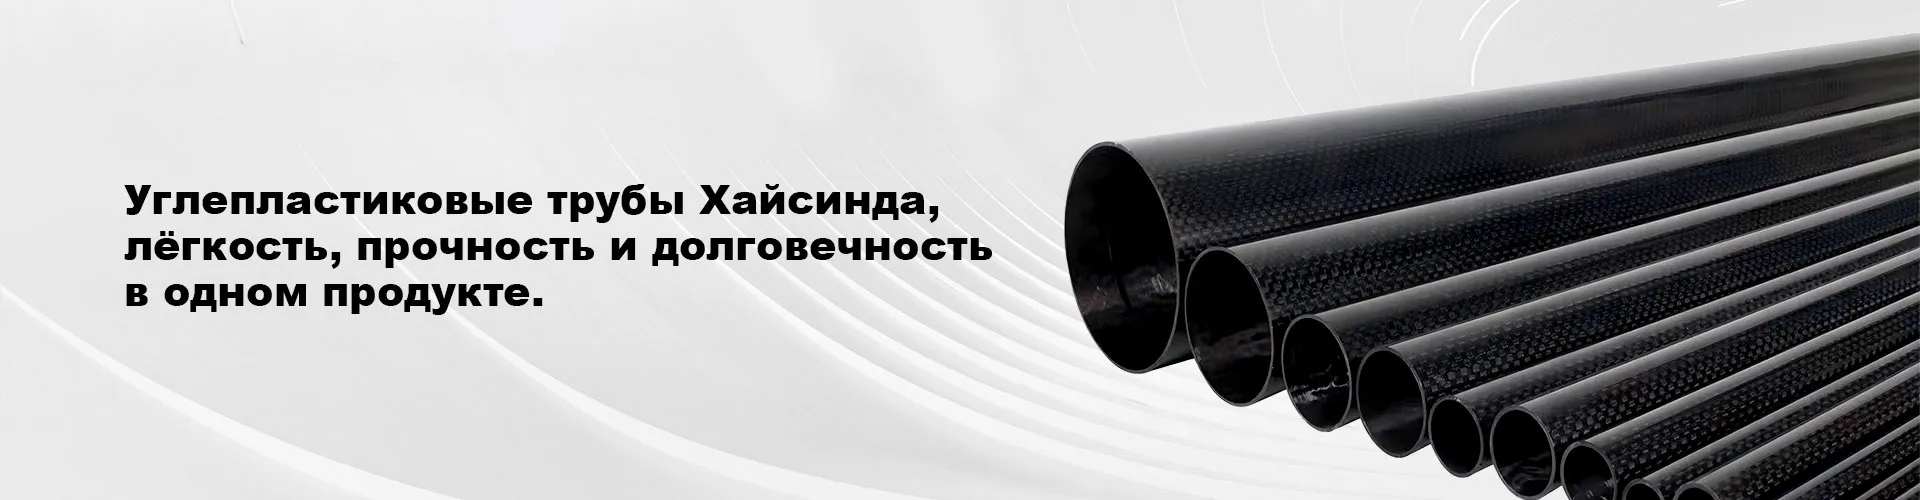
Матовая углепластиковая труба — это высокотехнологичный конструкционный элемент, изготовленный методом намотки углеродных волокон, пропитанных термореактивной или термопластичной матрицей, с последующей обработкой поверхности для устранения глянцевого блеска. В отличие от стандартных глянцевых аналогов, матовое покрытие обеспечивает улучшенную адгезию при склеивании, снижает коэффициент отражения света (что критично для оптико-электронных систем) и маскирует микроцарапины в процессе эксплуатации. Данный продукт востребован в аэрокосмической отрасли, робототехнике, производстве беспилотных летательных аппаратов (БПЛА) и прецизионном машиностроении, где требуется сочетание экстремально низкой массы и высокой жесткости.
Покупка оптом у производителя позволяет инженерным компаниям и дистрибьюторам получить доступ к кастомизированным решениям: трубам с заданным модулем упругости, специфическим диаметром (от 4 мм до 500 мм) и контролируемой толщиной стенки. Прямые поставки исключают наценки посредников и гарантируют соответствие каждой партии техническим условиям (ТУ) и международным стандартам качества. Матовая поверхность достигается не за счет нанесения дешевого лака, который может отслаиваться при динамических нагрузках, а благодаря использованию специальных матриц с низким содержанием смолы на поверхностном слое или механической микрообработке, что сохраняет целостность углеродного волокна.
Что такое матовая углепластиковая труба и её ключевые отличия
Углепластиковая труба (карбоновая труба) представляет собой композитный профиль, где армирующим элементом выступают углеродные волокна, а связующим — эпоксидная, винилэфирная или полиэфирная смола. Термин «матовая» описывает финишное состояние поверхности. В традиционном производстве карбоновых труб после отверждения в автоклаве или печи поверхность остается гладкой и блестящей из-за избытка смолы, выступающей на поверхность (эффект «подтекания»). Для получения матовой текстуры применяются два основных технологических подхода:
- Использование перфорированной пленки или peel-ply: На этапе вакуумной инфузии или препреговой намотки используется специальный слой, который абсорбирует излишки смолы с поверхности, оставляя сухое, шероховатое волокно. Это наиболее технологичный метод, обеспечивающий стабильное качество.
- Механическая обработка (пескоструйная или абразивная): Применяется для труб большого диаметра или толстостенных конструкций. Позволяет точно контролировать степень матовости, но требует осторожности, чтобы не повредить верхние слои волокна, несущие основную нагрузку.
Главное преимущество матовой углепластиковой трубы перед глянцевой заключается не только в эстетике. Глянцевая поверхность часто имеет микроскопические неровности смолы, которые создают концентраторы напряжений. Матовая поверхность, особенно полученная методом peel-ply, демонстрирует более высокую прочность на межслойный сдвиг. Кроме того, матовое покрытие является идеальной базой для нанесения клеящих составов, красок или защитных покрытий без необходимости предварительной шлифовки, которая неизбежно приводит к потере материала и нарушению геометрии.
С точки зрения физики материалов, углепластик обладает анизотропными свойствами. Это означает, что его прочность и жесткость зависят от направления укладки волокон. В трубах обычно применяется схема намотки [0°/±45°/90°], где:
- Слои 0° (продольные) отвечают за осевую жесткость и прочность на растяжение/сжатие.
- Слои ±45° обеспечивают сопротивление кручению и сдвигу.
- Слои 90° (поперечные) предотвращают радиальное разрушение и сохраняют круглое сечение под нагрузкой.
Где применяется матовая углепластиковая труба: отраслевые решения
Спрос на матовую углепластиковую трубу формируется отраслями, где вес и жесткость являются критическими параметрами, а внешний вид должен соответствовать строгим техническим или эстетическим стандартам. Рассмотрим ключевые сегменты применения с конкретными инженерными задачами.
1. Аэрокосмическая промышленность и БПЛА
В конструкции дронов и беспилотников каждый грамм влияет на время полета и грузоподъемность. Карбоновые трубы используются для изготовления лучей (рам), шасси и несущих элементов фюзеляжа. Матовая поверхность здесь необходима по двум причинам:
- Аэродинамика и обтекаемость: Глянцевая поверхность может создавать нежелательные блики, мешающие работе оптических датчиков и камер, установленных на борту. Матовое покрытие рассеивает свет, снижая помехи для систем компьютерного зрения.
- Адгезия при сборке: Лучи дронов часто вклеиваются в центральную платформу. Матовая текстура увеличивает площадь контакта клея с материалом, повышая прочность соединения на 15–20% по сравнению с глянцевыми аналогами, требующими шлифовки.
Инженерный кейс: При разработке тяжелого грузового дрона (взлетная масса 50 кг) замена алюминиевых трубок на матовые карбоновые позволила снизить массу рамы на 60%, увеличив время автономного полета с 15 до 28 минут.
2. Робототехника и манипуляторы
В промышленных и сервисных роботах карбоновые трубы используются для создания легких и жестких звеньев манипуляторов. Высокая жесткость материала минимизирует вибрации на конце эффектора, что повышает точность позиционирования. Матовая поверхность предпочтительна в чистых помещениях и медицинских роботах, так как она меньше накапливает статическое электричество и легче очищается от пыли без образования разводов.
3. Оптическое и измерительное оборудование
Для штативов, телескопических удлинителей и корпусов измерительных приборов важна температурная стабильность. Углепластик имеет низкий коэффициент теплового расширения (КТР), особенно при использовании волокон с высоким модулем. Матовое покрытие предотвращает отражение паразитных световых потоков внутри оптических систем, что критично для лазерных дальномеров и геодезических инструментов.
4. Автомобильный спорт и тюнинг
В автоспорте карбоновые трубы применяются для каркасов безопасности, выхлопных систем (термостойкие версии) и элементов подвески. Матовый карбон считается стандартом «премиального» технического стиля. Он не требует дополнительной покраски, устойчив к сколам от камней и химически агрессивным средам (масла, топливо, тормозная жидкость).
Технические характеристики и параметры выбора
При оптовой закупке матовой углепластиковой трубы необходимо четко определять технические требования. Неправильный выбор параметров может привести к преждевременному разрушению конструкции или неоправданному удорожанию проекта. Ниже приведены ключевые характеристики, которые регламентируются производителем.
| Параметр | Значение / Диапазон | Влияние на эксплуатацию |
|---|---|---|
| Модуль упругости (Young’s Modulus) | Стандартный (T300): 70–100 ГПа Высокомодульный (T800/M40): 150–300 ГПа |
Определяет жесткость трубы. Высокий модуль необходим для длинномерных конструкций во избежание прогиба. |
| Предел прочности на растяжение | 600 – 1500 МПа | Максимальная нагрузка, которую труба может выдержать без разрушения. Зависит от качества волокна и процента содержания смолы. |
| Плотность | 1.5 – 1.6 г/см³ | В 4–5 раз легче стали и в 1.5–2 раза легче алюминия при сопоставимой прочности. |
| Толщина стенки | 0.5 мм – 10 мм | Тонкостенные трубы (до 1 мм) требуют аккуратного монтажа во избежание локального смятия. Толстостенные работают на сжатие. |
| Внутренний диаметр (ID) | От 4 мм до 500+ мм | Допуски обычно составляют ±0.1–0.3 мм. Для прецизионных механизмов требуется хонингование внутренней поверхности. |
| Температурная стойкость | Эпоксидная смола: до 120–180°C Бисмалеимидная (BMI): до 250°C |
Превышение температуры стеклования матрицы приводит к резкой потере механических свойств. |
| Тип поверхности | Матовая (Peel-ply / Sandblasted) | Шероховатость Ra 1.5–3.2 мкм. Оптимальна для склейки и окрашивания. |
Важность соотношения волокна и смолы
Качественная матовая углепластиковая труба должна содержать не менее 60–65% углеродного волокна по объему. Избыток смолы (>40%) делает материал хрупким и тяжелым, снижая его удельные характеристики. Недостаток смолы (<30%) приводит к сухости волокна, расслоению и низкой прочности на сдвиг. Производитель обязан контролировать этот параметр с помощью ультразвуковой дефектоскопии или визуального контроля срезов.
Сравнение матовой углепластиковой трубы с альтернативными материалами
Для обоснования выбора карбона в инженерных проектах часто требуется сравнение с традиционными металлами и другими композитами. Рассмотрим сравнительный анализ.
| Материал | Плотность (г/см³) | Модуль упругости (ГПа) | Коррозионная стойкость | Стоимость (относительная) | Применимость для склейки |
|---|---|---|---|---|---|
| Матовый углепластик | 1.55 | 70–300 | Высокая (инертен) | Высокая | Отличная (без подготовки) |
| Алюминий (6061-T6) | 2.70 | 69 | Средняя (окисляется) | Низкая | Требует анодирования/грунта |
| Сталь (нержавеющая) | 7.90 | 200 | Высокая | Низкая | Требует абразивной очистки |
| Стеклопластик (GFRP) | 1.90 | 20–40 | Высокая | Средняя | Хорошая |
| Титан (Ti-6Al-4V) | 4.43 | 110 | Очень высокая | Очень высокая | Сложная (требуется активация) |
Вывод по сравнению: Матовая углепластиковая труба превосходит алюминий по удельной жесткости в 3–5 раз. По сравнению со стеклопластиком, карбон обеспечивает в 3–4 раза большую жесткость при том же весе. Титан, обладая схожей жесткостью, значительно тяжелее и сложнее в механической обработке. Единственный существенный недостаток карбона — его хрупкость при точечных ударах и высокая стоимость сырья, однако для серийного производства оптовые цены становятся конкурентоспособными благодаря долговечности изделия.
Как выбрать поставщика матовой углепластиковой трубы: критерии оценки
Рынок композитных материалов насыщен предложениями, но качество продукции варьируется критически. При выборе партнера для оптовых закупок матовой углепластиковой трубы следует руководствоваться следующими принципами, проверенными годами практики в промышленном секторе.
- Контроль исходного сырья:
Запросите сертификаты на используемое углеродное волокно (Toray, Teijin, Mitsubishi или качественные аналоги) и смолу. Производитель должен гарантировать происхождение материалов. Использование вторичного или «no-name» волокна недопустимо для ответственных конструкций. - Технология производства:
Уточните метод формования. Намотка (filament winding) обеспечивает лучшую повторяемость характеристик для труб. Автоклавное отверждение гарантирует отсутствие пор и максимальную плотность упаковки волокна. Если производитель использует только открытую намотку без вакуумирования, риск наличия внутренних дефектов возрастает. - Лабораторное тестирование:
Надежный поставщик проводит регулярные механические испытания образцов из каждой партии (трехточечный изгиб, испытание на сжатие). Требуйте предоставления протоколов испытаний (Test Reports) для конкретной партии. - Возможность кастомизации:
Стандартные трубы подходят не для всех задач. Возможность изменить угол намотки, толщину стенки или тип смолы (например, на термостойкую) говорит о высоком технологическом уровне завода. - Упаковка и логистика:
Карбоновые трубы чувствительны к ударным нагрузкам при транспортировке. Они должны упаковываться в жесткие тубусы или паллеты с разделителями, исключающими контакт друг с другом. Матовая поверхность легко царапается, поэтому защита обязательна.
Производственные возможности ООО «Цихэ Хайсинда Композит»
Выбор надежного производителя является фундаментом успешного проекта. Ярким примером предприятия, полностью соответствующего вышеописанным критериям качества и технологичности, является ООО «Цихэ Хайсинда Композит». Основанная в сентябре 2013 года в Особой промышленной зоне Бяобайсы (провинция Шаньдун, Китай), компания специализируется на разработке и производстве высококачественных углепластиковых материалов.
Стратегическое расположение завода — всего в 25 км от скоростного железнодорожного вокзала Цзинань и вблизи международных транспортных артерий — обеспечивает гибкую и быструю логистику для экспортных поставок. Однако главным активом компании является её технологическая база и экспертиза. Под руководством основателя, одного из пионеров китайской индустрии углекомпозитов, команда из более чем 60 сотрудников (включая 10 ведущих инженеров) реализует полный цикл производства: от разработки рецептур смол и подборки волокон до финальной механической обработки изделий.
Производственные мощности «Цихэ Хайсинда Композит» позволяют выпускать до 2 млн кв. метров препрегов и 300 тыс. кв. метров углепластиковых тканей ежегодно. Завод сертифицирован по международным стандартам ISO 9001 и ISO 14000, что гарантирует стабильность качества и экологическую безопасность процессов. Компания производит широкий спектр продукции, включая матовые и глянцевые трубы, профильные элементы, плиты различных типов плетения, а также специализированные компоненты для БПЛА, автомобилестроения (выхлопные системы, шасси) и спортивного инвентаря.
Ключевым преимуществом работы с «Цихэ Хайсинда Композит» является индивидуальный подход: инженеры компании помогают подобрать оптимальную схему намотки и тип матрицы под конкретные технические задачи клиента, будь то сверхлегкая рама для дрона или высоконагруженный элемент промышленного робота. Партнерство с ведущими игроками рынка, такими как Zhejiang Lanxin Composite Technologies и Dongguan Jinyuan Composite Technologies, подтверждает репутацию компании как поставщика материалов премиального класса.
Ценообразование и факторы стоимости
Стоимость матовой углепластиковой трубы формируется под воздействием нескольких факторов. Понимание этой структуры помогает закупщикам оптимизировать бюджет.
- Тип углеродного волокна: Волокно стандартного модуля (Standard Modulus) дешевле высокомодульного (High Modulus) на 30–50%. Для большинства применений достаточно стандартного T300/T700.
- Диаметр и толщина стенки: Чем тоньше стенка при малом диаметре, тем сложнее процесс производства и выше процент брака, что увеличивает цену за погонный метр. Большие диаметры требуют больше материала, но проще в производстве.
- Объем заказа: Оптовые партии (от 100–500 метров) позволяют амортизировать затраты на настройку оборудования и снижают цену на 15–25%.
- Дополнительная обработка: Резка в размер, сверление отверстий, нанесение маркировки или специальной матирующей обработки увеличивают стоимость, но экономят время заказчика на последующей механообработке.
Примечание: Цены на сырье (нефтехимия для смол, энергоемкое производство волокна) волатильны. Фиксация цены в договоре на длительный период возможна только при крупных контрактах.
Ограничения и особенности эксплуатации
Несмотря на выдающиеся характеристики, инженеры должны учитывать ограничения материала. Матовая углепластиковая труба не является универсальным решением.
Гальваническая коррозия: Углерод является электропроводным материалом. При контакте с алюминиевыми или стальными деталями во влажной среде возникает гальваническая пара, где металл выступает анодом и быстро разрушается. Решение: Обязательное использование диэлектрических прокладок (стеклопластик, нейлон, специальные клеи-герметики) в местах контакта карбона с металлами.
Чувствительность к надрезам: Композиты плохо переносят концентраторы напряжений. Сверление отверстий должно выполняться твердосплавными сверлами на высоких оборотах с минимальной подачей, чтобы избежать расслоения (delamination) на выходе сверла. Края отверстий рекомендуется зенковать.
УФ-стабильность: Эпоксидная смола со временем деградирует под воздействием ультрафиолета, желтея и теряя прочность поверхностного слоя. Для наружного применения необходима защита лаком с УФ-фильтром или использование смол, стойких к излучению.
Логистика и экспортные операции
При организации поставок матовой углепластиковой трубы важно учитывать таможенные коды ТН ВЭД (обычно группа 6815 или 3926, в зависимости от классификации композита). Продукция не является опасным грузом, но требует бережного обращения. Экспортные партии должны сопровождаться паспортом качества, сертификатом происхождения и, при необходимости, сертификатом EAC для рынка ЕАЭС.
Производитель обеспечивает хранение продукции в сухих, отапливаемых складах, так как длительное воздействие влаги может привести к гидролизу некоторых типов смол (особенно полиэфирных) и снижению адгезионной прочности на границе «волокно-матрица».
Часто задаваемые вопросы (FAQ)
1. Можно ли красить матовую углепластиковую трубу?
Да, матовая поверхность является идеальной основой для окрашивания. Благодаря шероховатости, краска механически сцепляется с поверхностью без необходимости использования агрессивных грунтовок. Рекомендуется использовать двухкомпонентные полиуретановые краски для максимальной стойкости.
2. В чем разница между «сухим» матовым карбоном и покрытым матовым лаком?
«Сухой» матовый карбон (полученный через peel-ply) имеет открытую структуру волокна, он легче и лучше клеится. Матовый лак — это слой прозрачного матового покрытия поверх глянцевого карбона. Лак добавляет вес (5–10 г/м²) и создает барьер для клея, который нужно удалять шлифовкой. Для технических применений предпочтителен первый вариант.
3. Какой максимальный диаметр трубы вы производите?
Стандартные производственные линии позволяют изготавливать трубы диаметром до 500–600 мм. Для крупных инфраструктурных проектов возможно изготовление труб большего диаметра методом намотки на оправках индивидуального размера, но это требует отдельного технико-экономического обоснования.
4. Как хранить матовую углепластиковую трубу?
Хранение должно осуществляться в горизонтальном положении на ровных стеллажах с шагом опор не более 1.5–2 метров для предотвращения прогиба. Вертикальное хранение длинномерных труб запрещено из-за риска деформации под собственным весом. Температура хранения: от +5°C до +25°C, влажность не более 60%.
5. Поддается ли труба механической обработке?
Да, трубу можно пилить, сверлить и фрезеровать. Однако, из-за абразивности углеродного волокна, инструмент быстро изнашивается. Необходимо использовать инструмент с алмазным или твердосплавным покрытием. Обработку следует проводить с местной вытяжкой, так как углеродная пыль электропроводна и вредна для дыхания.
Рекомендации по покупке и оформлению заказа
Для обеспечения бесперебойности вашего производства и гарантии качества конечного продукта, мы рекомендуем следующий алгоритм действий при заказе матовой углепластиковой трубы:
- Технический аудит: Предоставьте нашим инженерам чертежи или описание узла, где будет использоваться труба. Мы поможем подобрать оптимальный модуль упругости и схему намотки.
- Заказ образцов: Перед крупной партией закажите набор образцов для проведения собственных испытаний на совместимость с клеями и фитингами.
- Фиксация спецификации: В договоре должны быть четко прописаны допуски по диаметру, овальности и прямолинейности. Для высокоточных применений нормальная овальность не должна превышать 1% от диаметра.
- Планирование логистики: Учитывайте сроки производства. Стандартные позиции отгружаются в течение 5–7 дней, кастомизированные партии требуют 2–4 недели.
Наша компания располагает современными производственными линиями для намотки углепластика, собственной лабораторией контроля качества и складом готовой продукции. Мы готовы обеспечить ваш бизнес надежными, легкими и прочными конструкционными элементами, соответствующими самым строгим требованиям индустрии 4.0.
Не рискуйте качеством своих изделий, используя непроверенные материалы. Выбирайте прямого производителя с подтвержденной экспертизой.
Готовы обсудить ваш проект?
Свяжитесь с нашим отделом технических продаж для получения коммерческого предложения, актуальных цен на матовую углепластиковую трубу и консультации по выбору параметров.
Перейти в каталог продукции | Запросить прайс-лист | Связаться с инженером