
Полая углепластиковая труба: купить у производителя, цена
2026-08-21
- Полая углепластиковая труба: технические характеристики, цены и прямые поставки от производителя в 2026 году
- Что такое полая углепластиковая труба и почему она заменяет металл
- Технологии производства: как качество влияет на цену и надежность
- Производственный эталон: опыт ООО «Цихэ Хайсинда Композит»
- Диапазон цен на полую углепластиковую трубу в 2026 году
- Применение полой углепластиковой трубы в промышленности
- Как выбрать поставщика: критерии оценки надежности
- Сравнение с альтернативными материалами
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы о полых углепластиковых трубах
- Заключение и рекомендации по покупке
Полая углепластиковая труба: технические характеристики, цены и прямые поставки от производителя в 2026 году
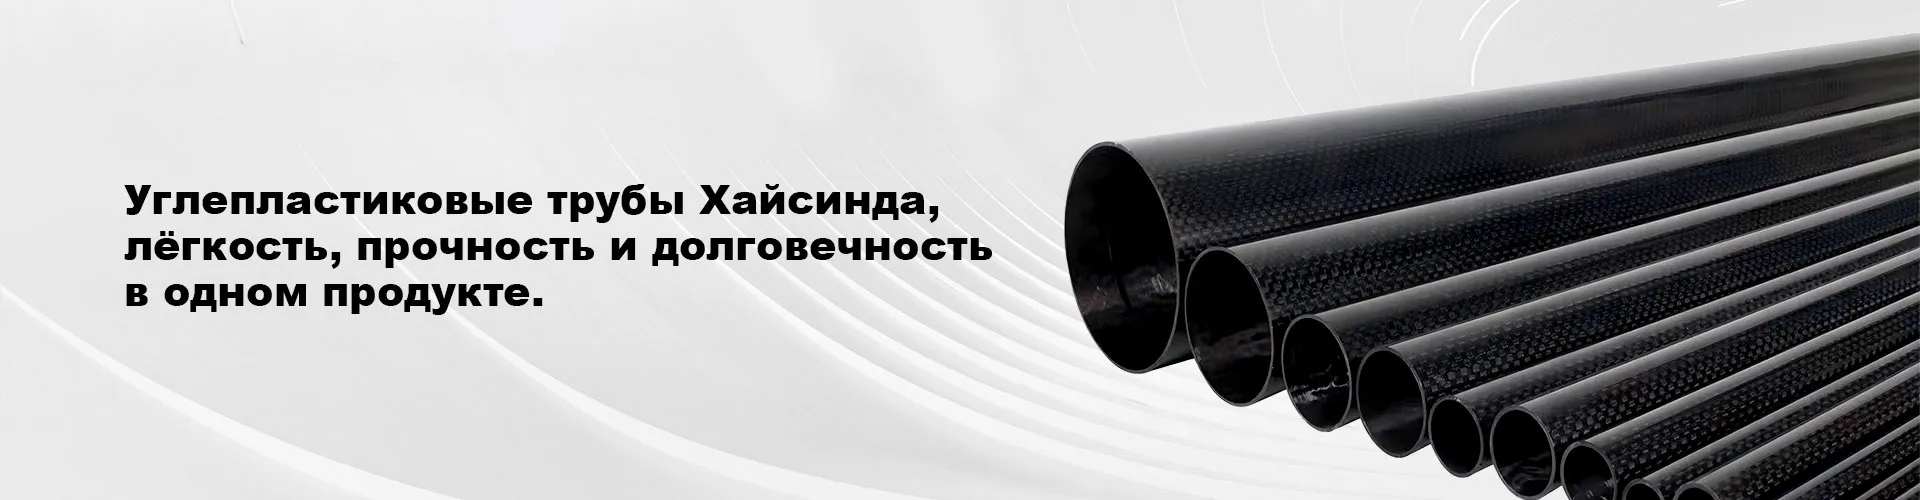
Полая углепластиковая труба — это высокотехнологичный конструкционный элемент, изготовленный методом намотки углеродного волокна, пропитанного эпоксидной или термопластичной смолой. В отличие от сплошных стержней, полая структура обеспечивает критически важное соотношение прочности к весу, позволяя снизить массу детали на 60–70% по сравнению со стальными аналогами при сохранении или превышении показателей жесткости. Данный продукт является стандартом де-факто в отраслях, где каждый грамм имеет значение: аэрокосмической инженерии, производстве беспилотных летательных аппаратов (БПЛА), робототехнике и прецизионном измерительном оборудовании.
В условиях промышленного производства 2026 года спрос на полую углепластиковую трубу диктуется не только необходимостью облегчения конструкций, но и требованиями к демпфированию вибраций, коррозионной стойкости и радиопрозрачности. Покупка у производителя гарантирует контроль качества на каждом этапе: от выбора типа плетения углеволокна (uni-directional, woven, braided) до точности соблюдения внутренних диаметров и соосности. Эта статья представляет собой исчерпывающее руководство для инженеров-конструкторов и специалистов по закупкам, желающих оптимизировать цепочку поставок, понять реальное ценообразование и избежать типичных ошибок при спецификации композитных трубчатых профилей.
Что такое полая углепластиковая труба и почему она заменяет металл
Углепластиковая (карбоновая) труба представляет собой композитный материал, состоящий из двух основных компонентов: армирующего наполнителя (углеродное волокно) и матрицы (полимерная смола). Ключевое отличие от металлов заключается в анизотропии свойств: прочность и жесткость материала можно программировать в процессе производства, изменяя угол намотки волокон относительно оси трубы.
Традиционные металлические трубы (сталь, алюминий, титан) обладают изотропными свойствами, то есть их характеристики одинаковы во всех направлениях. Это часто приводит к избыточному запасу прочности в тех направлениях, где нагрузка минимальна, что увеличивает вес конструкции. Полая углепластиковая труба позволяет инженерам размещать волокна именно там, где действуют основные нагрузки (осевые, крутильные или изгибающие), обеспечивая максимальную эффективность материала.
Физико-механические преимущества карбоновых труб
- Удельная жесткость: Модуль упругости высокопрочного углеволокна может достигать 230–600 ГПа, что значительно превосходит сталь (210 ГПа) и алюминий (70 ГПа), при плотности всего 1.5–1.6 г/см³.
- Нулевое тепловое расширение: Правильно спроектированная схема укладки слоев позволяет достичь коэффициента теплового расширения, близкого к нулю. Это критически важно для измерительных штанг, телескопов и станков ЧПУ, работающих в условиях перепадов температур.
- Высокое демпфирование: Углекомпозиты поглощают вибрации в 5–10 раз эффективнее стали, что повышает точность работы механизмов и снижает шум.
- Коррозионная и химическая стойкость: Материал не подвержен ржавчине, устойчив к большинству кислот, щелочей и растворителей, что продлевает срок службы в агрессивных средах.
- Радиопрозрачность: Углеродное волокно не экранирует радиосигналы так сильно, как металл (при определенных схемах плетения), что важно для антенных мачт и дронов с GPS/RTK модулями.
Однако, важно понимать ограничения. Углепластик хрупкий при точечных ударах поперек волокон и требует осторожности при монтаже крепежных элементов. Нельзя просто просверлить отверстие в готовой трубе без учета направления волокон — это приведет к расслоению (delamination). Именно поэтому покупка готового изделия с уже интегрированными фитингами или заказ трубы под конкретную задачу у производителя является более надежным решением, чем самостоятельная обработка сырья.
Технологии производства: как качество влияет на цену и надежность
Стоимость и эксплуатационные характеристики полой углепластиковой трубы напрямую зависят от метода её изготовления. На рынке 2026 года доминируют три основные технологии, каждая из которых имеет свою нишу применения.
1. Намотка (Filament Winding)
Наиболее распространенный метод для труб среднего и большого диаметра. Непрерывная лента препрега (предпропитанного волокна) наматывается на вращающуюся оправку под заданным углом.
Преимущества: Высокая скорость производства, отличные показатели на кручение и растяжение, низкая себестоимость для длинномерных изделий.
Недостатки: Ограниченная точность внутреннего диаметра, возможные колебания толщины стенки.
2. Пултрузия (Pultrusion)
Процесс протяжки волокон через ванну со смолой и формующую фильеру с последующим нагревом.
Преимущества: Идеальная геометрия, постоянство сечения, высокая производительность.
Недостатки: Волокна ориентированы преимущественно вдоль оси трубы. Сопротивление кручению и поперечному изгибу ниже, чем у намотанных труб. Подходит для простых стоек и распорок.
3. Roll Wrapping (Намотка листовым материалом)
Используется для труб малого диаметра и высоких требований к качеству поверхности. Листы препрега нарезаются и наматываются на оправку вручную или полуавтоматически.
Преимущества: Высочайшая точность, возможность сложной схемы укладки слоев, идеальная поверхность (часто не требует шлифовки).
Недостатки: Высокая трудоемкость, высокая цена. Применяется в аэрокосмической отрасли и премиальном спортивном инвентаре.
При запросе коммерческого предложения обязательно уточняйте метод производства. Для валов передачи крутящего момента лучше подходит намотка с углами ±45°. Для несущих стоек, работающих на сжатие/изгиб, оптимальна комбинация осевых (0°) и кольцевых (90°) слоев.
Производственный эталон: опыт ООО «Цихэ Хайсинда Композит»
Теоретические знания о технологиях важны, но на практике решающую роль играет компетенция завода-изготовителя. Ярким примером предприятия, успешно объединяющего передовые технологии и масштабное производство, является ООО «Цихэ Хайсинда Композит» (Qihe Haixinda Composite).
Основанная в сентябре 2013 года в особой промышленной зоне Бяобайсы (провинция Шаньдун, Китай), компания быстро заняла лидирующие позиции благодаря стратегическому расположению в транспортном узле (вблизи скоростной магистрали Пекин–Фучжоу и аэропорта Цзинань) и сильной инженерной базе. Возглавляет технический блок один из пионеров китайской отрасли углекомпозитов, что определило высокий технологический уровень предприятия с самого старта.
Сегодня «Цихэ Хайсинда Композит» — это вертикально интегрированное производство с уставным капиталом 10 млн юаней и штатом более 60 сотрудников, включая команду из 10+ профильных инженеров. Компания обладает полным циклом создания продукта: от разработки рецептур смол и производства собственных препрегов (мощность до 2 млн кв. м в год) до финишной обработки готовых изделий. Сертификация по стандартам ISO 9001 и ISO 14000 гарантирует стабильность качества, что особенно важно для ответственных применений в аэрокосмической отрасли и промышленном машиностроении.
Ассортимент компании охватывает весь спектр решений: от стандартных круглых и профильных труб до сложных компонентов для БПЛА, автомобильных выхлопных систем и спортивного инвентаря. Такой подход позволяет клиентам получать не просто «трубу», а инженерное решение, адаптированное под конкретные нагрузки и условия эксплуатации, избегая проблем с совместимостью материалов и геометрией.
Диапазон цен на полую углепластиковую трубу в 2026 году
Вопрос «сколько стоит» в сегменте композитов не имеет однозначного ответа без технического задания. Цена формируется не только из стоимости сырья, но и из сложности инструмента (оправок), объема партии и требуемых допусков. Ниже приведены ориентировочные рыночные диапазоны цен за погонный метр для стандартных конфигураций (заказ от 100 метров).
| Тип трубы / Диаметр | Толщина стенки | Метод производства | Цена за метр (RUB) | Цена за метр (USD/CNY эквив.) |
|---|---|---|---|---|
| Малый диаметр (10–20 мм) | 1.0 – 1.5 мм | Roll Wrapping / Намотка | 800 – 1 500 ₽ | $8 – $15 |
| Средний диаметр (30–50 мм) | 1.5 – 2.5 мм | Намотка (Winding) | 1 200 – 2 500 ₽ | $12 – $25 |
| Крупный диаметр (80–100 мм) | 2.0 – 4.0 мм | Намотка (Winding) | 2 500 – 4 500 ₽ | $25 – $45 |
| Нестандартные профили (квадрат, шестигранник) | Любая | Пультрузия / Обмотка | От 3 000 ₽ | От $30 |
Что влияет на стоимость: факторы ценообразования
- Тип углеродного волокна: Стандартный модуль (T300/T700) дешевле, чем высокий модуль (M40J/M60J). Разница в цене сырья может достигать 300–500%, при этом высокий модуль необходим только для сверхжестких конструкций (например, валы сканеров).
- Смола: Эпоксидные смолы общего назначения дешевле термостойких (выдерживающих >120°C) или ударопрочных модификаций.
- Точность обработки: Трубы «как есть» после выпечки стоят дешевле. Шлифовка до строгого допуска H7/H8, нарезка резьбы или установка металлических фитингов увеличивают стоимость изделия на 30–100%.
- Объем партии: Изготовление одной трубы требует создания или адаптации оправки, настройки оборудования. При заказе от 1000 метров цена за единицу может снизиться на 40–50% благодаря амортизации затрат на настройку.
- Контроль качества: Наличие сертификатов, ультразвуковой контроль на отсутствие пустот, проверка баланса роторов (для валов) — это дополнительные операционные расходы производителя, которые закладываются в цену.
Инженерный совет: Не переплачивайте за избыточные характеристики. Если труба работает в статическом режиме при комнатной температуре, нет смысла использовать дорогостоящее термостойкое связующее. И наоборот, экономия на качестве поверхности оправки для валов высокой скорости вращения приведет к дисбалансу и разрушению подшипников.
Применение полой углепластиковой трубы в промышленности
Сфера применения полой углепластиковой трубы расширяется ежегодно. Если раньше это был исключительно аэрокосмос и спорт, то в 2026 году композиты массово внедряются в общее машиностроение.
1. Робототехника и манипуляторы
Использование карбоновых труб для звеньев роботов-манипуляторов позволяет снизить инерционную массу движущихся частей.
Результат: Ускорение циклов работы на 15–20%, снижение энергопотребления сервоприводов, возможность использования моторов меньшей мощности.
Пример: Замена алюминиевой трубы диаметром 40 мм на карбоновую аналогичной жесткости снижает вес звена с 300 г до 80 г. Это радикально меняет динамику робота.
2. Беспилотные авиационные системы (БПЛА)
Рамы дронов, посадочные шасси, стрелы камер.
Требования: Максимальная легкость при сохранении виброустойчивости. Вибрации от моторов губительны для гироскопов и камер. Карбон эффективно гасит высокочастотные вибрации.
Специфика: Часто используются трубы квадратного или каплевидного сечения для улучшения аэродинамики.
3. Текстильное и упаковочное оборудование
Валы натяжения, направляющие ролики.
Проблема металла: Стальные валы имеют большую массу, что затрудняет быстрый разгон и остановку полотна.
Решение: Полые карбоновые валы позволяют увеличить скорость производственной линии на 30% без увеличения нагрузки на приводы. Кроме того, карбон не оставляет следов окисления на тканях и пленках.
4. Измерительные приборы и геодезия
Штанги координатно-измерительных машин (КИМ), телескопические удлинители.
Ключевой параметр: Стабильность размеров. Благодаря нулевому ТКЛР (теплому коэффициенту линейного расширения), длина карбоновой трубы не меняется при нагреве от рук оператора или изменения температуры в цеху. Это обеспечивает микронную точность измерений.
5. Автомобилестроение и тюнинг
Карданные валы, каркасы безопасности, элементы подвески.
Преимущество: Снижение неподрессоренных масс улучшает управляемость автомобиля. Карбоновые карданные валы выдерживают высокие обороты без критических резонансных явлений, характерных для длинных металлических валов.
Как выбрать поставщика: критерии оценки надежности
Рынок композитов перенасыщен предложениями, но далеко не все производители обладают компетенциями для создания ответственных деталей. При выборе партнера для покупки полой углепластиковой трубы обратите внимание на следующие аспекты:
- Собственное производство vs Посредник: Запрашивайте видео с производства или организуйте визит. Наличие автоклавов, намоточных станков с ЧПУ и лабораторий контроля качества — обязательный минимум. Посредники не смогут оперативно внести изменения в конструкцию или гарантировать соблюдение сроков при серийном заказе.
- Инженерная поддержка: Хороший производитель не просто продаёт трубу, а помогает рассчитать необходимую схему укладки. Спросите, есть ли у них штатный инженер-композитчик, который может выполнить FEA-анализ (метод конечных элементов) вашей детали.
- Контроль качества (QC): Уточните методы дефектоскопии. Визуального осмотра недостаточно. Используется ли ультразвуковой контроль? Проводятся ли испытания на сплющивание и изгиб каждой партии? Запрашивайте протоколы испытаний.
- Гибкость инструмента: Возможность изготовления труб с нестандартными внутренними диаметрами без огромных затрат на новые металлические оправки (например, использование растворимых или воздушных оправок).
- Логистика и упаковка: Углепластик чувствителен к ударам. Трубы должны поставляться в жестких тубусах или пеналах. Уточните условия поставки для вашего региона (EXW, FCA, DDP).
Сравнение с альтернативными материалами
Для принятия обоснованного решения необходимо сравнить углепластик с ближайшими конкурентами: алюминием и стеклопластиком.
| Параметр | Углепластик (Carbon) | Алюминий (Al 6061) | Стеклопластик (Fiberglass) |
|---|---|---|---|
| Плотность (г/см³) | 1.5 – 1.6 | 2.7 | 1.8 – 2.0 |
| Модуль упругости (ГПа) | 70 – 200+ (зависит от схемы) | 69 | 20 – 40 |
| Прочность на разрыв (МПа) | 600 – 1500 | 310 | 300 – 500 |
| Демпфирование вибраций | Отличное | Плохое (резонирует) | Хорошее |
| Электропроводность | Проводит ток | Проводит ток | Диэлектрик |
| Стоимость | Высокая | Средняя | Низкая |
| Обрабатываемость | Сложная (абразив) | Легкая | Средняя |
Вывод: Если бюджет ограничен и вес не критичен, выбирайте алюминий. Если нужна электроизоляция и дешевизна — стеклопластик. Если же приоритетами являются максимальная жесткость, минимальный вес и виброустойчивость, полая углепластиковая труба является безальтернативным выбором, несмотря на более высокую начальную стоимость. Срок окупаемости за счет экономии энергии и повышения производительности оборудования обычно составляет менее 12 месяцев.
Типичные ошибки при заказе и эксплуатации
Даже опытные конструкторы иногда допускают ошибки при работе с композитами. Вот список проблем, с которыми мы сталкиваемся чаще всего:
- Игнорирование концентрации напряжений: Сверление отверстий под крепеж без установки металлических втулок (футорок) приводит к раздавливанию трубы при затяжке болтов. Всегда используйте втулки или специальные зажимные хомуты с распределением нагрузки.
- Неправильный выбор соединения: Склейка карбона с металлом требует особых клеев и подготовки поверхности. Простая эпоксидная смола часто дает хрупкое соединение. Лучше использовать механическое соединение или клеи на основе метилметакрилата (MMA).
- Гальваническая коррозия: При контакте углеволокна (которое является проводником и катодем) с алюминием (анодом) в присутствии влаги возникает электрохимическая коррозия, быстро разрушающая алюминий. Необходимо изолировать контакт (стеклопластиковая прокладка, грунтовка, лак).
- УФ-деградация: Большинство эпоксидных смол желтеют и теряют свойства верхнего слоя под воздействием солнечного света. Для уличного применения требуется защитное покрытие (лак с УФ-фильтром) или использование винилэфирных смол.
FAQ: Часто задаваемые вопросы о полых углепластиковых трубах
В: Можно ли нарастить длину трубы или соединить две трубы?
О: Да, используется метод скального соединения (butt joint) с внутренней вставкой из трубы меньшего диаметра или внешней муфтой. Важно соблюдать длину нахлеста (обычно 10–15 диаметров трубы) для передачи нагрузок.
В: Каков максимальный рабочий температурный режим?
О: Зависит от смолы. Стандартная эпоксидная смола: до 80–100°C. Термостойкая эпоксидная или бисмалеимидная смола: до 150–180°C. Термопластичные композиты (PEEK): до 250°C. Уточняйте Tg (температуру стеклования) у производителя.
В: Проводит ли полая углепластиковая труба электричество?
О: Да, углеродное волокно электропроводно. Это нужно учитывать при проектировании, чтобы избежать коротких замыканий. Если нужна изоляция, внешний слой должен быть из стекловолокна или пластика.
В: Какой минимальный объем заказа?
О: Зависит от производителя. Для стандартных диаметров возможно изготовление от 1–5 штук. Для нестандартных профилей MOQ (минимальный объем заказа) может составлять 50–100 метров из-за затрат на настройку оборудования.
В: Как хранить карбоновые трубы?
О: В сухом помещении, в горизонтальном положении на широких опорах, чтобы избежать прогиба. Избегайте попадания прямых солнечных лучей и агрессивных химических паров.
Заключение и рекомендации по покупке
Выбор полой углепластиковой трубы — это инвестиция в эффективность вашего продукта. В 2026 году технологии производства позволили снизить стоимость композитов, сделав их доступными не только для аэрокосмического сектора, но и для общего машиностроения. Ключ к успеху — правильный расчет конструкции и выбор квалифицированного производителя, способного обеспечить стабильное качество от партии к партии.
Не ориентируйтесь только на цену за килограмм или погонный метр. Оценивайте совокупную стоимость владения: долговечность, экономию энергии, отсутствие простоев на обслуживание. Прямое сотрудничество с заводом-производителем исключает наценки посредников и позволяет получить техническую поддержку на этапе проектирования.
Если вы готовы обсудить техническое задание, рассчитать стоимость прототипа или организовать поставку серийной партии, наши инженеры готовы провести бесплатный аудит вашей конструкции и предложить оптимальное решение.
Готовы начать проект?
Свяжитесь с нами для получения индивидуального коммерческого предложения и консультации инженера.
Запросить расчет стоимости трубы | Скачать каталог стандартных профилей | Связаться с отделом продаж