
Шлифованная углепластиковая труба: купить у производителя, цена
2026-08-22
- Шлифованная углепластиковая труба: технические характеристики и прямые поставки от производителя в 2026 году
- Что такое шлифованная углепластиковая труба и почему она превосходит металл
- Технология производства и контроль качества: стандарты 2026 года
- ООО Цихэ Хайсинда Композит: экспертиза и производственные мощности
- Области применения: где необходима максимальная точность
- Как выбрать шлифованную углепластиковую трубу: параметры и спецификации
- Ценообразование: от чего зависит стоимость шлифованной трубы
- Сравнение с альтернативными материалами
- Логистика, экспорт и работа с производителем
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы о шлифованных углепластиковых трубах
- Заключение и рекомендации по закупке
Шлифованная углепластиковая труба: технические характеристики и прямые поставки от производителя в 2026 году
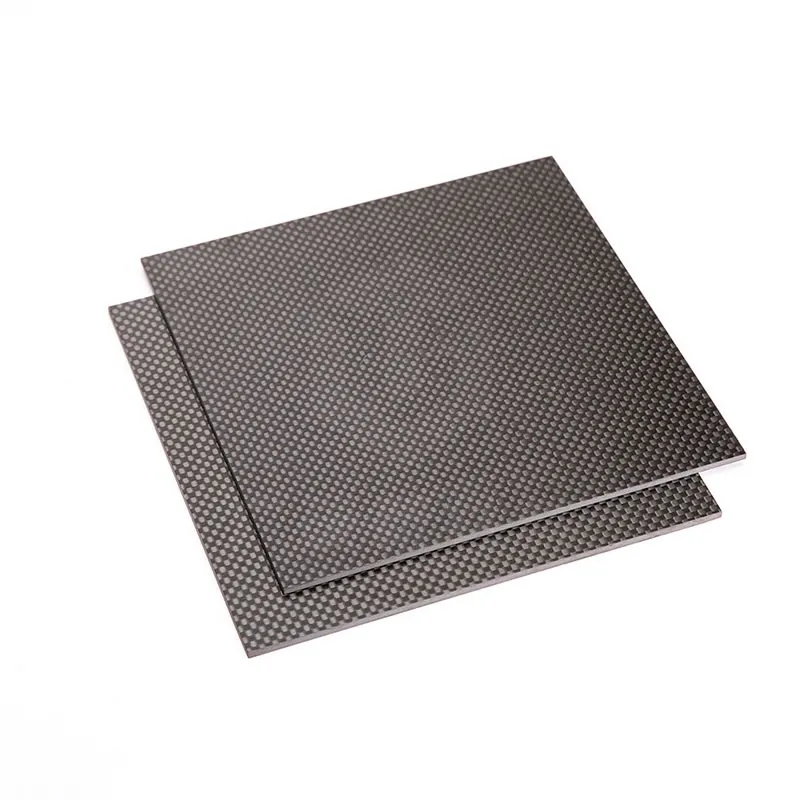
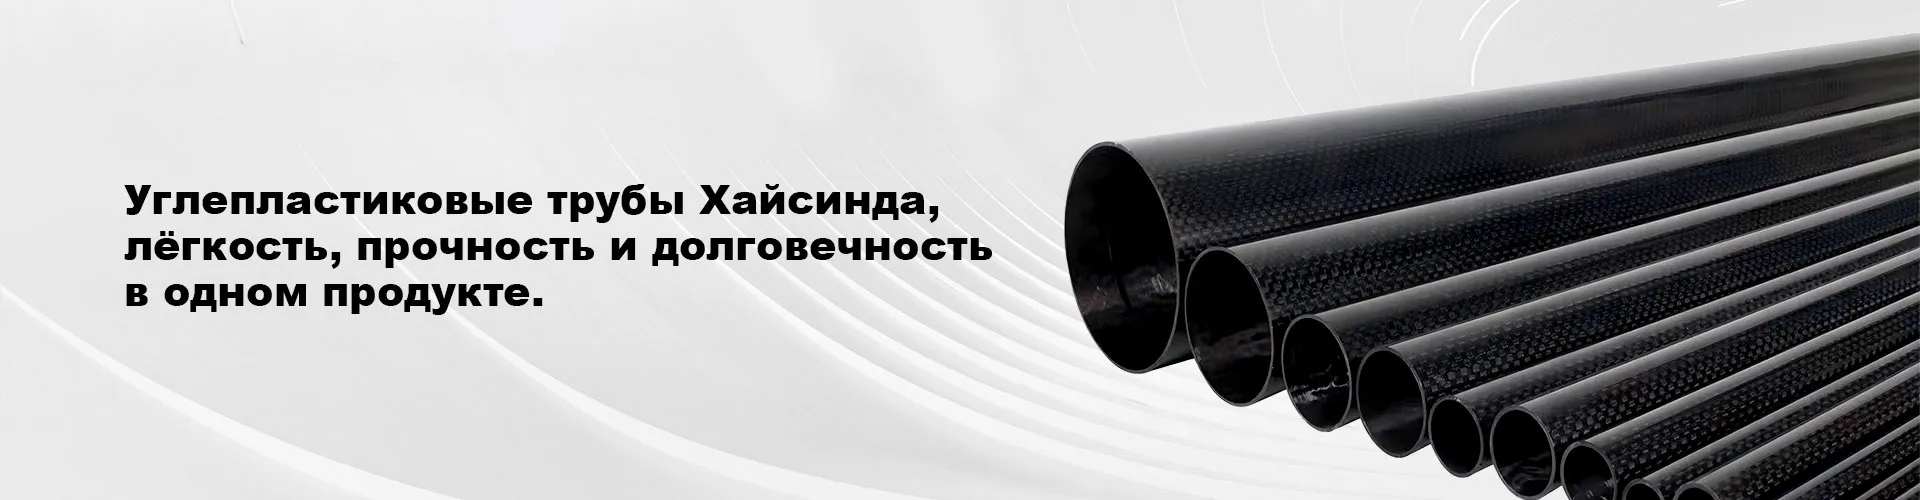
Шлифованная углепластиковая труба — это высокоточный конструкционный элемент, изготовленный методом намотки углеродного волокна, пропитанного эпоксидной или термопластичной матрицей, с последующей механической обработкой наружной поверхности до заданных шероховатости и диаметра. В отличие от стандартных труб из композитов, шлифовка обеспечивает строгую соосность, идеальную цилиндричность и контролируемое сцепление с сопрягаемыми деталями (подшипниками, муфтами, уплотнениями). Данный продукт критически важен для отраслей, где недопустимы вибрации, биения или неравномерный износ: аэрокосмическая промышленность, робототехника, прецизионное станкостроение и нефтегазовое оборудование высокого давления.
Покупка у производителя гарантирует не только конкурентную цену, но и соответствие техническим условиям (ТУ) конкретного проекта. Рынок 2026 года демонстрирует рост спроса на такие решения из-за необходимости снижения массы подвижных узлов при сохранении жесткости. Если вы ищете надежного поставщика, способного обеспечить стабильное качество поверхности Ra 0.4–0.8 мкм и соблюдение допусков по диаметру h6–h7, данный материал предоставит исчерпывающую информацию о спецификациях, ценообразовании и логистике.
Что такое шлифованная углепластиковая труба и почему она превосходит металл
Углепластиковая (карбоновая) труба представляет собой полый цилиндр, армированный непрерывным углеродным волокном. Ключевое отличие «шлифованной» модификации заключается в финишной операции. После отверждения в автоклаве или печи заготовка имеет поверхностные неровности, вызванные текстурой технологической оправки или пленки. Механическая шлифовка удаляет этот слой, обнажая структурную целостность композита и обеспечивая геометрическую точность, недостижимую при литье или экструзии традиционных полимеров.
Сравнение с алюминиевыми и стальными аналогами показывает фундаментальные преимущества карбона в динамических нагрузках:
- Удельная жесткость: Модуль упругости углепластика может в 2–3 раза превышать показатель алюминия при весе в 4–5 раз меньше. Это снижает инерционные нагрузки в роботизированных манипуляторах.
- Коэффициент теплового расширения (КТЛР): У правильно ориентированного углеволокна КТЛР близок к нулю или даже отрицателен. Это исключает температурные деформации в прецизионных измерительных системах.
- Демпфирование: Композитная структура гасит вибрации в 5–10 раз эффективнее стали, что продлевает срок службы подшипниковых узлов.
- Коррозионная стойкость: Инертность к большинству химических сред, включая морскую воду и агрессивные реагенты, используемые в химической промышленности.
Однако, важно понимать инженерные ограничения. Углепластик анизотропен: его прочность зависит от направления укладки волокон. Шлифовка, хотя и улучшает поверхность, снимает внешний защитный слой смолы. Поэтому для эксплуатации в абразивных средах требуется дополнительная защита или правильный выбор типа смолы (например, винилэфирной вместо эпоксидной).
Технология производства и контроль качества: стандарты 2026 года
Процесс создания качественной шлифованной углепластиковой трубы состоит из нескольких критических этапов. Нарушение любого из них ведет к расслоению или потере геометрии.
1. Намотка и формование
Используется метод филаментной намотки (filament winding) или пултрузия с последующей обмоткой. Для высоких нагрузок применяется препрег (предварительно пропитанное волокно), обеспечивающее точное содержание смолы (обычно 30–40%). Отверждение происходит в автоклаве под давлением до 6 бар и температурой 120–180°C, что минимизирует пористость.
2. Черновая обработка
После извлечения из формы труба проходит черновое шлифование для удаления избытка смолы и выравнивания базовой геометрии. На этом этапе контролируется прямолинейность (биение не более 0.5 мм на метр длины).
3. Финишная прецизионная шлифовка
Это ключевой этап. Используются алмазные или CBN (куборон) шлифовальные круги на станках с ЧПУ. Процесс позволяет достичь:
- Допуска по диаметру: ISO h6, h7, h8.
- Шероховатости поверхности: Ra 0.2 – 0.8 мкм.
- Отклонения от цилиндричности: не более 0.02 мм на 1000 мм длины.
4. Контроль качества (QC)
В 2026 году стандарты контроля ужесточились. Каждая партия проходит:
- Ультразвуковой контроль (UT): Выявление внутренних расслоений и пустот.
- Координатно-измерительные машины (КИМ): 3D-сканирование геометрии.
- Тест на кручение и изгиб: Выборочное разрушающее тестирование образцов для подтверждения модуля упругости.
Производитель, сертифицированный по ISO 9001:2015 и имеющий опыт работы с аэрокосмическими стандартами (например, EN 9100), предоставляет протоколы испытаний на каждую отгружаемую партию. Это является основой доверия при B2B-закупках.
ООО Цихэ Хайсинда Композит: экспертиза и производственные мощности
Выбор правильного партнера так же важен, как и выбор материала. ООО Цихэ Хайсинда Композит, основанное в 2013 году в особой промышленной зоне Бяобайсы (провинция Шаньдун, Китай), является примером предприятия с полным циклом производства углепластиковых изделий. Расположение завода в стратегически важном транспортном узле — всего в 25 км от скоростной железнодорожной станции Цзинань и вблизи международных магистралей — обеспечивает оперативную логистику поставок по всему миру.
Компания обладает уникальной технологической базой, возглавляемой одним из пионеров китайской отрасли композитов. Штат включает более 60 сотрудников, среди которых свыше 10 высококвалифицированных инженеров, разрабатывающих индивидуальные рецептуры смол и схемы укладки волокон под задачи клиента. Производственные мощности позволяют выпускать до 2 млн кв. метров препрегов и 300 тыс. кв. метров углепластиковых тканей ежегодно, что гарантирует стабильность поставок даже для крупных промышленных заказов.
Сертификация по стандартам ISO 9001 и ISO 14000 подтверждает высокий уровень менеджмента качества и экологической безопасности. ООО Цихэ Хайсинда Композит производит широкий спектр продукции: от спортивных товаров (удочки, рамы) до сложных промышленных компонентов для БПЛА, автомобилестроения и станкостроения. Такой разнообразный опыт позволяет компании адаптировать технологии производства шлифованных труб под специфические требования любых отраслей, обеспечивая баланс между стоимостью и производительностью.
Области применения: где необходима максимальная точность
Шлифованная поверхность открывает доступ к применениям, где обычная композитная труба непригодна. Рассмотрим реальные индустриальные кейсы.
Робототехника и автоматизация
В промышленных роботах-манипуляторах звенья рук изготавливаются из карбоновых труб. Шлифовка необходима для установки прецизионных подшипников качения непосредственно на тело трубы без дополнительных металлических втулок.
Пример: Робот-паллетайзер с вылетом руки 2.5 метра. Замена алюминиевых труб на шлифованные углепластиковые снизила массу конечного звена на 60%. Это позволило увеличить скорость цикла на 15% и уменьшить нагрузку на сервомоторы, сэкономив до 20% электроэнергии.
Нефтегазовое бурение и скважинное оборудование
Трубы используются как корпуса для спускаемых инструментов (logging tools) и валы насосов. Здесь важна не только легкость, но и гладкость поверхности для прохождения через пакеры и уплотнения.
Пример: Глубинный насос ЭЦН. Вал из шлифованного углепластика работает в среде с температурой до 120°C и давлением 50 МПа. Отсутствие металлической коррозии увеличило межремонтный период с 18 до 36 месяцев. Шероховатость Ra 0.4 предотвращает быстрый износ резиновых манжет.
Аэрокосмическая отрасль и БПЛА
Каркасы дронов, штанги стабилизаторов, элементы шасси. Шлифовка обеспечивает аэродинамическую гладкость и точную посадку крепежных элементов.
Пример: Промышленный дрон для мониторинга ЛЭП. Использование шлифованных труб в раме снизило общий вес аппарата на 1.2 кг, что увеличило время полета на 25 минут при той же емкости батареи.
Текстильное и бумагоделательное оборудование
Валы, ролики, направляющие. Поверхность должна быть идеально гладкой, чтобы не повреждать тонкие материалы (ткань, пленку, бумагу) и не накапливать статическое электричество (при использовании антистатических добавок в смоле).
Пример: Ролик натяжения в машине для производства литий-ионных батарей. Биение вала не должно превышать 0.05 мм, иначе толщина покрытия фольги будет неравномерной. Шлифованный углепластик обеспечивает эту стабильность при высоких скоростях вращения (до 3000 об/мин).
Как выбрать шлифованную углепластиковую трубу: параметры и спецификации
При формировании технического задания (ТЗ) для закупки необходимо четко определить следующие параметры. Ошибки на этом этапе ведут к переплатам или невозможности монтажа.
| Параметр | Описание и рекомендации | Типичные значения |
|---|---|---|
| Внутренний/Наружный диаметр | Определяет посадочные места. Для подшипников требуется допуск h6/h7. | Ø 10 мм – Ø 500 мм |
| Толщина стенки | Влияет на жесткость и вес. Минимальная толщина ограничена технологией намотки. | 1.0 мм – 20 мм |
| Тип укладки волокон | 0° (осевая прочность), 90° (кольцевая прочность/давление), ±45° (кручение). | Комбинированная (квазиизотропная) |
| Матрица (Смола) | Эпоксидная (высокая прочность), Винилэфирная (химстойкость), PEEK (термостойкость). | Эпоксидная (стандарт) |
| Шероховатость (Ra) | Критично для уплотнений и подшипников. | Ra 0.4 – 1.6 мкм |
| Длина | Ограничена длиной оправки и транспортными возможностями. | До 6000 мм (без стыков) |
Инженерный совет по выбору укладки
Если труба работает преимущественно на изгиб (как консоль), увеличивайте долю волокон 0°. Если труба работает под внутренним давлением (гидроцилиндр), доминирующей должна быть намотка 90°. Для валов, передающих крутящий момент, обязательны слои ±45°. Универсальное решение «для всего» всегда будет тяжелее и дороже специализированного.
Ценообразование: от чего зависит стоимость шлифованной трубы
Цена на шлифованную углепластиковую трубу формируется не только из стоимости сырья, но и из сложности постобработки. В 2026 году рыночные цены варьируются в широких пределах. Понимание структуры затрат поможет вам аргументированно торговаться с поставщиками.
Факторы влияния на цену
- Стоимость углеродного волокна: Зависит от модуля упругости (Standard, Intermediate, High Modulus) и производителя (Toray, Teijin, или качественные китайские аналоги). Разница в цене сырья может достигать 300%.
- Сложность шлифовки: Чем выше класс точности (h6 vs h9) и ниже шероховатость, тем дороже обработка. Шлифовка длинномерных труб (более 3 метров) требует уникального оборудования и стоит значительно дороже.
- Объем партии: При единичном производстве затраты на настройку станка и изготовление оправки распределяются на одно изделие. При серии от 100 шт. цена падает на 40–60%.
- Геометрия: Трубы с переменным сечением (конические) или нестандартными фланцами требуют индивидуальной оснастки.
Ориентировочный диапазон цен (FOB, 2026 г.)
Примечание: Цены указаны для стандартной эпоксидной трубы с допуском h8.
- Малые диаметры (Ø 20–50 мм): $50 – $150 за погонный метр.
- Средние диаметры (Ø 50–150 мм): $150 – $400 за погонный метр.
- Крупные диаметры (Ø 150–300 мм): $400 – $900 за погонный метр.
- Прецизионная шлифовка (допуск h6, Ra 0.4): Наценка +30–50% к базовой стоимости.
Покупка напрямую у производителя исключает наценку дистрибьюторов (обычно 20–40%). Однако, важно учитывать логистические расходы. Карбоновые трубы хрупки при точечных ударах, поэтому требуют специальной упаковки (треугольные короба, пенополиуретан), что увеличивает объем груза.
Сравнение с альтернативными материалами
Почему инженеры все чаще выбирают карбон вместо титана или алюминия? Сравнительный анализ поможет принять обоснованное решение.
| Характеристика | Шлифованный углепластик | Алюминий (6061-T6) | Сталь (AISI 304) | Титан (Grade 5) |
|---|---|---|---|---|
| Плотность (г/см³) | 1.5 – 1.6 | 2.7 | 7.9 | 4.4 |
| Модуль упругости (ГПа) | 70 – 150 (зависит от укладки) | 69 | 193 | 114 |
| Предел прочности (МПа) | 600 – 1500 | 310 | 505 | 900 |
| Коррозионная стойкость | Отличная | Хорошая | Средняя | Отличная |
| Стоимость материала | Высокая | Низкая | Низкая | Очень высокая |
| Обрабатываемость | Только шлифовка/резка | Отличная | Хорошая | Сложная |
Вывод: Если приоритетом является соотношение жесткости к весу и коррозионная стойкость, углепластик безальтернативен. Если важна дешевизна и простота механической обработки на месте — алюминий. Титан используется там, где нужна высокая температура и прочность, но вес вторичен.
Логистика, экспорт и работа с производителем
При заказе шлифованной углепластиковой трубы у производителя, особенно при международных поставках, необходимо учитывать специфику товара.
Упаковка и транспортировка
Углекомпозиты чувствительны к ударным нагрузкам. Точечный удар может вызвать внутреннее расслоение, невидимое глазу, но критичное для прочности.
Требования к упаковке:
- Жесткие треугольные или шестиугольные картонные тубы.
- Защита торцов крышками для предотвращения сколов.
- Паллетирование с фиксацией, исключающей смещение груза.
- Маркировка «Хрупкое» и «Беречь от влаги» (для некоторых типов смол).
Таможенное оформление и сертификация
Для экспорта из Китая или импорта в РФ/СНГ необходимы:
- Сертификат происхождения (Form A).
- Паспорт качества с указанием физико-механических свойств.
- Код ТН ВЭД: обычно 6815 99 (изделия из графита и прочего углерода) или 3926 (изделия из пластмасс), в зависимости от содержания смолы и назначения. Правильная классификация влияет на ставку пошлины.
Как проверить надежность поставщика
В 2026 году рынок насыщен посредниками. Чтобы купить напрямую у завода:
- Запросите видео с производства: наличие автоклава, намоточного станка и шлифовального оборудования.
- Попросите образцы для независимого тестирования (изгиб, проверка размеров).
- Уточните возможность изготовления опытной партии перед основным заказом.
- Проверьте наличие собственных инженеров-технологов, способных рассчитать укладку волокон под вашу нагрузку.
Типичные ошибки при заказе и эксплуатации
Опыт показывает, что большинство проблем возникает не из-за качества материала, а из-за ошибок в проектировании узла сопряжения.
1. Неправильный выбор клея/герметика
При вклеивании металлических фитингов в трубу нельзя использовать обычные цианакрилатные клеи. Необходимы двухкомпонентные эпоксидные адгезивы с модулем упругости, согласованным с материалом трубы. Жесткий клей создаст концентрацию напряжений и приведет к трещине.
2. Пережим при монтаже хомутов
Шлифованная поверхность гладкая, но композит не любит локального сдавливания. Использование металлических хомутов без резиновых прокладок может повредить структуру волокна. Рекомендуется использовать хомуты с большим радиусом опоры или бандажные соединения.
3. Игнорирование гальванической коррозии
Углеродное волокно электропроводно. При контакте с алюминиевыми или стальными деталями во влажной среде возникает гальваническая пара, где металл быстро корродирует. Необходимо использовать изолирующие прокладки (стеклопластик, нейлон) между карбоном и металлом.
FAQ: Часто задаваемые вопросы о шлифованных углепластиковых трубах
В: Можно ли нарезать резьбу на шлифованной углепластиковой трубе?
О: Не рекомендуется. Нарезка резьбы перерезает несущие волокна, резко снижая прочность на разрыв. Лучше использовать клеевое соединение с металлическими фитингами или фланцевое соединение через обжимные втулки.
В: Какой максимальный рабочий температурный режим?
О: Для стандартной эпоксидной смолы — до 80–100°C. Для высокотемпературных смол (BMI, фенольных) — до 150–180°C. Для термопластичных матриц (PEEK) — до 250°C. Уточняйте Tg (температуру стеклования) смолы у производителя.
В: Влияет ли шлифовка на прочность трубы?
О: Минимально. Шлифовка удаляет поверхностный слой смолы толщиной 0.1–0.3 мм. Если труба рассчитана с запасом прочности, это не критично. Однако, если внешний слой содержал значительную долю кольцевых волокон (90°), их удаление может снизить сопротивление внутреннему давлению. Технологи должны учитывать припуск на шлифовку при расчете толщины стенки.
В: Каков минимальный объем заказа (MOQ)?
О: Зависит от диаметра. Для малых диаметров (200 мм) возможно изготовление от 1–3 штук, но цена будет максимальной из-за затрат на настройку.
В: Можно ли восстановить поврежденную шлифованную поверхность?
О: Локальные царапины можно заполировать. Глубокие повреждения требуют ремонта композитными заплатками с последующей повторной шлифовкой, что экономически целесообразно только для дорогостоящих крупногабаритных изделий.
Заключение и рекомендации по закупке
Выбор шлифованной углепластиковой трубы — это инвестиция в долговечность и эффективность вашего оборудования. В 2026 году технологии позволяют получать изделия с характеристиками, ранее недоступными для массового производства. Ключ к успеху — четкое техническое задание и партнерство с производителем, обладающим компетенциями не только в изготовлении, но и в инженерном расчете композитных структур.
Не экономьте на этапе прототипирования. Заказ одной тестовой партии позволит проверить посадочные размеры и поведение материала в реальных условиях эксплуатации. Это сэкономит бюджет на масштабном внедрении.
Если вы готовы обсудить техническое задание, получить расчет стоимости или запросить образцы для тестирования, свяжитесь с нашими инженерами. Мы обеспечиваем полный цикл: от расчета укладки волокон до доставки готовых шлифованных труб на ваше производство.
Готовы сделать заказ или нужна консультация?
Получите коммерческое предложение и техническую спецификацию в течение 24 часов.
→ Связаться с отделом продаж и запросить прайс-лист
→ Посмотреть каталог композитных решений