
Толстая углепластиковая плита: цена от производителя
2026-08-21
- Толстая углепластиковая плита: определение, применение и ценообразование от производителя
- Что такое толстая углепластиковая плита и её отличия от стандартных композитов
- Ключевые технические характеристики и физико-механические свойства
- Отрасли применения: где используется толстый карбон
- Факторы, формирующие цену на толстую углепластиковую плиту
- Как выбрать поставщика толстой углепластиковой плиты: критерии оценки
- О производителе: ООО Цихэ Хайсинда Композит
- Сравнение с альтернативными материалами
- Типичные ошибки при проектировании и закупке
- Логистика и условия поставки в 2026 году
- FAQ: Часто задаваемые вопросы о толстом углепластике
- Заключение и рекомендации по закупке
Толстая углепластиковая плита: определение, применение и ценообразование от производителя
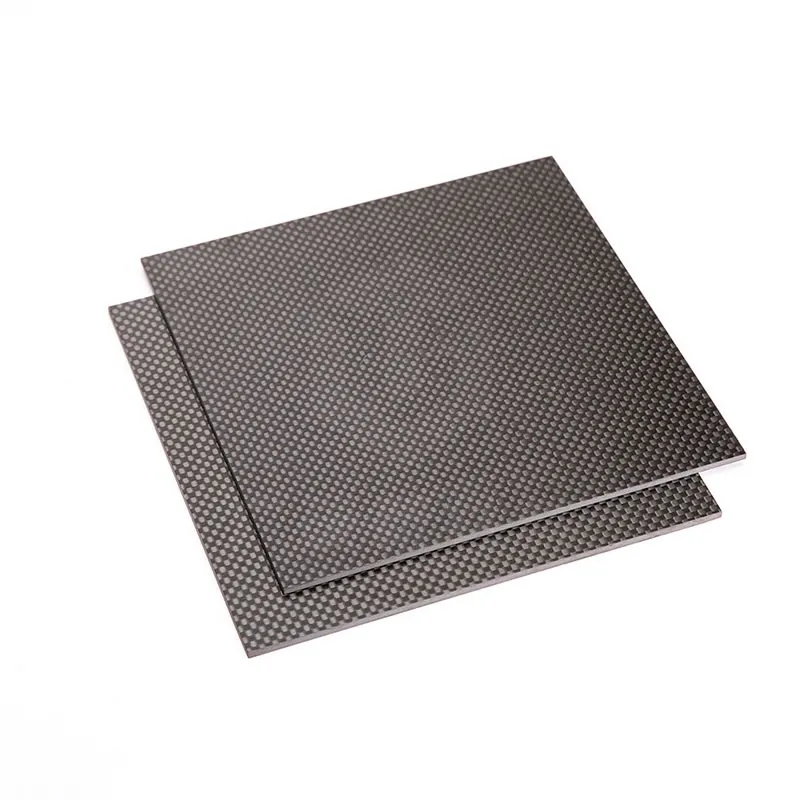
Толстая углепластиковая плита — это высокотехнологичный конструкционный материал на основе углеродного волокна и полимерной матрицы (чаще всего эпоксидной смолы), характеризующийся толщиной от 10 мм и более. В отличие от стандартных листов для аэрокосмической отрасли, массивные пластины из карбона предназначены для тяжелых промышленных нагрузок, где критически важны сочетание экстремальной жесткости, низкого веса и коррозионной стойкости. Цена на толстую углепластиковую плиту от производителя в 2026 году формируется не только стоимостью сырья, но и сложностью технологии формования, так как создание монолитных структур большой толщины требует преодоления внутренних напряжений и обеспечения равномерной пропитки волокон.
Данный материал является ключевым решением для модернизации оборудования в робототехнике, станкостроении, медицинском приборостроении и энергетике. Использование толстых плит позволяет снизить инерционные массы движущихся узлов на 40–60% по сравнению со сталью, что напрямую влияет на энергопотребление и точность позиционирования. Для инженеров-конструкторов и закупщиков понимание специфики производства таких плит необходимо для корректного расчета бюджета проекта и выбора оптимальной технологии изготовления. Ниже представлен подробный анализ рынка, технических характеристик и факторов, влияющих на стоимость продукции.
Что такое толстая углепластиковая плита и её отличия от стандартных композитов
В промышленном сегменте термин «толстая плита» (thick laminate) относится к изделиям, толщина которых превышает стандартные значения препрегов или вакуумной инфузии (обычно до 5-6 мм). Толстая углепластиковая плита может достигать толщины 50, 100 и даже 200 мм. Основное технологическое отличие заключается в методе формирования структуры. Если тонкие листы часто изготавливаются методом автоклавного формования отдельных слоев с последующей склейкой, то массивные плиты требуют применения специализированных процессов, таких как RTM (Resin Transfer Molding — литье под давлением в закрытую форму) или послойная намотка с промежуточным отверждением.
Главная инженерная проблема при производстве толстых деталей — управление экзотермической реакцией отверждения смолы. При большой массе материала тепло, выделяемое в процессе полимеризации, не успевает отводиться, что приводит к локальным перегревам («тепловым пикам»). Это может вызвать деградацию матрицы, появление микротрещин и снижение механических свойств готового изделия. Поэтому производители, предлагающие качественную толстую углепластиковую плиту, используют смолы с пониженной теплотой реакции и многоступенчатые циклы отверждения, которые могут длиться несколько суток.
Структурно такие плиты могут быть:
- Монолитными: сплошной массив углеродного волокна, пропитанного смолой. Обладают максимальной прочностью на сжатие и сдвиг.
- Сэндвич-структурами: комбинация внешних силовых оболочек из углепластика и внутреннего ядра (алюминиевые соты, ПВХ-пена, бальса). Позволяют достичь высокой толщины при минимальном весе, но имеют ограничения по точечным нагрузкам.
- Гибридными: чередование слоев углеродного и стеклянного или кевларового волокна для улучшения ударной вязкости и снижения стоимости.
Для задач, где требуется высокая несущая способность без риска расслоения, предпочтение отдается именно монолитным толстым плитам. Их производство требует прецизионного контроля давления в форме, чтобы избежать образования пористости в глубине материала.
Ключевые технические характеристики и физико-механические свойства
При выборе материала для ответственных узлов необходимо опираться на конкретные числовые показатели. Толстая углепластиковая плита демонстрирует анизотропию свойств, то есть её характеристики зависят от направления укладки волокон. Однако для плит, работающих в условиях многовекторных нагрузок, часто применяется квази-изотропная схема укладки [0°/±45°/90°].
| Параметр | Значение (типичное для эпоксидной матрицы) | Единица измерения | Примечание |
|---|---|---|---|
| Плотность | 1.5 – 1.6 | г/см³ | В 4.5 раза легче стали |
| Модуль упругости (E) | 70 – 150 | ГПа | Зависит от типа волокна (Standard vs High Modulus) |
| Предел прочности при растяжении | 800 – 1500 | МПа | Высокая удельная прочность |
| Предел прочности при сжатии | 600 – 900 | МПа | Критично для толстых плит |
| Межслойная прочность на сдвиг | 60 – 90 | МПа | Слабое место композитов |
| Коэффициент теплового расширения (КТР) | -0.5 … +2.0 | 10⁻⁶ /°C | Близок к нулю, стабилен |
| Рабочая температура | до 120 (стандарт) / до 180 (высокотемп.) | °C | Зависит от Tg смолы |
Важным аспектом является усталостная прочность. Углепластик не имеет предела усталости в традиционном понимании, как металлы, но его деградация происходит постепенно. Для толстых плит, работающих в циклических режимах (например, рычаги роботов), критическим параметром становится качество связи между слоями. Наличие даже микроскопических дефектов пропитки в центре толстой плиты может стать очагом разрушения при длительной эксплуатации.
Также стоит отметить электропроводность. Углепластик проводит ток, что требует изоляции при контакте с алюминиевыми или стальными деталями во избежание гальванической коррозии. В 2026 году многие производители предлагают плиты с встроенным диэлектрическим поверхностным слоем, что упрощает интеграцию материала в металлические конструкции.
Отрасли применения: где используется толстый карбон
Спрос на толстую углепластиковую плиту диктуется необходимостью замены тяжелых металлических компонентов в высокотехнологичных отраслях. Рассмотрим ключевые сектора, где этот материал показывает максимальную эффективность.
1. Промышленная робототехника и манипуляторы
В роботостроении вес движущихся частей напрямую определяет быстродействие и энергозатраты. Замена стальных или алюминиевых звеньев манипулятора на детали из толстого углепластика позволяет снизить массу на 50-70%. Это уменьшает инерцию, позволяя сервоприводам работать в более мягких режимах, что продлевает их срок службы. Для оснований роботов и крупных рычагов используются плиты толщиной 20-50 мм. Жесткость материала обеспечивает высокую точность позиционирования (менее 0.05 мм на вылете 1 метра), что критично для сварочных и сборочных роботов.
2. Станкостроение и прецизионное оборудование
Станины измерительных машин (CMM), координатно-измерительных комплексов и высокоскоростных шпиндельных узлов все чаще изготавливаются из композитов. Низкий коэффициент теплового расширения (КТР) углепластика означает, что геометрия детали практически не меняется при колебаниях температуры в цеху. Толстые плиты (30-100 мм) используются для создания базовых плит, которые не подвержены термической деформации, обеспечивая стабильность измерений на уровне микрон. Кроме того, карбон обладает высоким внутренним демпфированием, поглощая вибрации лучше чугуна.
3. Медицинское оборудование
Столы для компьютерной томографии (КТ) и рентгеновские столы должны быть максимально прозрачными для излучения, прочными и легкими. Толстые сэндвич-панели с обшивкой из углепластика являются стандартом в этой отрасли. Монолитные толстые плиты применяются в компонентах хирургических роботов, где требуется стерилизуемость, химическая стойкость и отсутствие магнитных свойств (для работы в зонах МРТ).
4. Аэрокосмическая и оборонная промышленность
Здесь применяются самые дорогие сорта высокомодульного волокна. Толстые плиты используются для изготовления лонжеронов, узлов крепления двигателей и элементов планера, испытывающих высокие нагрузки на сжатие. Требования к сертификации и контролю качества в этом секторе наиболее строгие, что существенно влияет на цену продукции.
5. Энергетика и ветрогенерация
В составе лопасти ветрогенератора используются корневые соединения большой толщины, часто выполняемые из углепластиковых вставок или плит. Они передают огромные крутящие моменты от лопасти к ступице. Также толстые композитные плиты применяются в конструкциях водородных топливных элементов и корпусах высоковольтного оборудования благодаря диэлектрическим свойствам специальных смол.
Факторы, формирующие цену на толстую углепластиковую плиту
Запрос «цена толстой углепластиковой плиты» часто приводит к разбросу значений, отличающихся в разы. Понимание структуры_cost_ помогает закупщикам аргументированно вести переговоры с поставщиками. Стоимость складывается из следующих компонентов:
- Тип углеродного волокна:
- Standard Modulus (T300/T700 аналог): Наиболее доступный вариант, подходит для большинства промышленных задач.
- Intermediate/High Modulus (M40/M55 аналог): Значительно дороже, используется там, где критична жесткость при минимальном весе.
- PAN-based vs Pitch-based: Волокна на основе ПАН дешевле, чем смоляные (pitch-based), последние используются для сверхвысокого модуля.
- Матрица (смола):
- Эпоксидные смолы общего назначения — бюджетный сегмент.
- Высокотемпературные смолы (BMI, фенольные) увеличивают стоимость на 30-50%, но позволяют эксплуатировать деталь при температурах выше 150°C.
- Смолы с повышенной ударной вязкостью (toughened epoxies) также стоят дороже.
- Технология производства:
- Ручная выкладка с вакуумированием — наименее затратна, но имеет риск человеческой ошибки и неравномерности свойств.
- Автоклавное формование — дорого из-за энергозатрат и стоимости оборудования, но дает наилучшее качество.
- RTM (литье) — оптимально для серийного производства сложных толстых деталей, высокие начальные затраты на пресс-форму окупаются при тираже.
- Геометрия и постобработка:
- Чем сложнее форма, тем выше процент отходов волокна. Прямоугольные плиты дешевле фигурных. Механическая обработка углепластика (фрезеровка, сверление) требует алмазного инструмента и занимает много времени, что добавляет к стоимости до 20-30%.
- Объем партии:
- Производство единичной плиты толщиной 50 мм будет стоить непропорционально дорого из-за настройки оборудования и режимов отверждения. Серийное производство снижает удельную цену.
Инженерный совет: не стремитесь к использованию самого дорогого волокна, если задача не требует экстремальной жесткости. Часто увеличение толщины плиты из стандартного волокна оказывается дешевле, чем использование тонкой плиты из высокомодульного карбона, при сохранении необходимой жесткости конструкции.
Как выбрать поставщика толстой углепластиковой плиты: критерии оценки
Рынок композитов в 2026 году насыщен предложениями, но не все производители обладают компетенциями для работы с толстыми углепластиковыми плитами. Ошибки в выборе подрядчика могут привести к получению детали со скрытыми дефектами, которые проявятся только под нагрузкой.
Чек-лист для проверки поставщика:
- Наличие собственного autoclave или RTM-пресса: Производство толстых плит «кустарным» методом без контроля давления и температуры недопустимо для ответственных применений. Запросите фото производственных мощностей.
- Лаборатория неразрушающего контроля (NDT): Поставщик должен иметь оборудование для ультразвукового контроля (C-scan) или термографии. Это единственный способ убедиться в отсутствии расслоений и пор внутри толстого массива.
- Опыт работы с похожими толщинами: Спросите кейсы. Изготовление плиты 5 мм и 50 мм — это разные технологические процессы. Отсутствие опыта работы с толстыми сечениями — красный флаг.
- Сертификация материалов: Наличие паспортов качества на используемые препреги или смолы и волокна. Соответствие стандартам ISO 9001 и отраслевым нормам (например, EN 9100 для авиации).
- Инженерная поддержка: Способен ли поставщик помочь с расчетом укладки слоев? Хороший производитель не просто режет материал, а консультирует по ориентации волокон для достижения нужных характеристик.
Избегайте посредников, которые не имеют собственного производства. В случае возникновения рекламации они не смогут провести технический анализ причин брака. Работайте напрямую с заводами-производителями, такими как наша компания, где контролируется весь цикл от входного контроля сырья до отгрузки готовой продукции.
О производителе: ООО Цихэ Хайсинда Композит
Выбор надежного партнера имеет решающее значение для успеха проекта. ООО Цихэ Хайсинда Композит — специализированное предприятие, основанное в сентябре 2013 года и расположенное в Особой промышленной зоне Бяобайсы (провинция Шаньдун, Китай). Благодаря стратегически удобному расположению вблизи скоростной железной дороги Пекин–Шанхай и международного аэропорта Цзинань, компания обеспечивает оперативную логистику и стабильные поставки по всему миру.
Компания обладает полным циклом производства: от разработки составов смол и подбора волокон до формования, термообработки и финишной механической обработки изделий. Производственная база оснащена современным оборудованием и сертифицирована по международным стандартам ISO 9001 и ISO 14000. Годовая мощность предприятия достигает 2 млн кв. метров препрегов и 300 тыс. кв. метров углепластиковых тканей, что позволяет выполнять заказы любого объема — от опытных образцов до крупных промышленных партий.
Технологический уровень компании определяется опытом её основателя, одного из пионеров отрасли углепластиковых композитов в Китае, и командой из более чем 10 ведущих инженеров. В ассортименте Цихэ Хайсинда Композит представлены не только стандартные полуфабрикаты, но и сложные готовые изделия, включая толстые монолитные плиты, профильные трубы, компоненты для БПЛА, автомобильной промышленности и спортивного инвентаря. Строгий контроль качества на всех этапах — от входного контроля сырья до финальной проверки — гарантирует соответствие продукции самым жестким требованиям по механическим характеристикам и стабильности геометрии.
Сравнение с альтернативными материалами
Для принятия обоснованного решения необходимо сравнить толстую углепластиковую плиту с традиционными конструкционными материалами.
| Характеристика | Углепластик (Carbon Fiber) | Алюминий (Al 7075) | Сталь (Steel 45) | Титан (Ti-6Al-4V) |
|---|---|---|---|---|
| Плотность (г/см³) | 1.55 | 2.81 | 7.85 | 4.43 |
| Модуль упругости (ГПа) | 70-150 | 71 | 210 | 110 |
| Удельная жесткость | Очень высокая | Средняя | Низкая | Высокая |
| Коррозионная стойкость | Отличная | Хорошая | Низкая (требует покрытия) | Отличная |
| Демпфирование вибраций | Высокое | Низкое | Среднее | Низкое |
| Стоимость сырья | Высокая | Средняя | Низкая | Очень высокая |
| Сложность обработки | Высокая (абразивность) | Низкая | Средняя | Высокая |
Вывод: Если приоритетом является снижение веса при сохранении жесткости и гашение вибраций, углепластик не имеет конкурентов. Если же важна дешевизна и простота изготовления сложных геометрических форм без учета веса, сталь или алюминий остаются предпочтительными. Титан выигрывает у карбона в пластичности и температуре применения, но проигрывает в удельной жесткости и стоимости обработки.
Типичные ошибки при проектировании и закупке
Даже опытные инженеры допускают ошибки при внедрении композитов. Вот наиболее частые проблемы, с которыми мы сталкиваемся:
1. Игнорирование анизотропии.
Проектировщики часто задают свойства материала как изотропные (одинаковые во всех направлениях), как у металла. В результате деталь может оказаться прочной вдоль волокон, но разрушиться при поперечной нагрузке. Решение: всегда указывать схему укладки слоев и требовать от производителя соблюдения ориентации.
2. Неправильный выбор крепежа.
Углепластик боится точечных нагрузок на смятие. Использование обычных болтов без усиливающих втулок или широких шайб приводит к продавливанию отверстия и разрушению плиты. Необходимо использовать специальные композитные крепежные элементы или металлические inserts, вклеенные на этапе формования.
3. Контакт с алюминием без изоляции.
Как упоминалось ранее, гальваническая пара «углерод-алюминий» в присутствии влаги приводит к быстрой коррозии алюминия. Обязательно использование герметиков, грунтовок или прокладок из стеклопластика/титана в местах контакта.
4. Экономия на контроле качества.
Отказ от ультразвукового контроля толстых плит ради экономии 5-10% стоимости может привести к катастрофическим последствиям, если внутри окажется непровар или расслоение. Для толстых сечений НК (неразрушающий контроль) обязателен.
Логистика и условия поставки в 2026 году
При заказе толстой углепластиковой плиты важно учитывать логистические особенности. Композиты чувствительны к ударным нагрузкам при транспортировке. Плиты должны быть упакованы в жесткую тару с амортизирующими прокладками, исключающими изгиб и сколы кромок.
Сроки производства зависят от сложности изделия и загрузки линий. Стандартные плиты из наличия отгружаются в течение 3-5 рабочих дней. Изготовление деталей под заказ с механической обработкой занимает от 2 до 4 недель. Мы осуществляем доставку по всей России и странам СНГ, используя проверенные транспортные компании, специализирующиеся на перевозке хрупких грузов. Для экспортных поставок предоставляется полный пакет документов, включая сертификаты происхождения и соответствия.
FAQ: Часто задаваемые вопросы о толстом углепластике
В: Какова максимальная толщина монолитной углепластиковой плиты, которую вы можете изготовить?
О: Наши технологические возможности позволяют формировать монолитные плиты толщиной до 100 мм за одну операцию. Для большей толщины мы используем метод склейки предварительно отвержденных ламинатов с использованием высокопрочных адгезивов, что обеспечивает прочность соединения, близкую к монолиту.
В: Можно ли сверлить и фрезеровать толстую углепластиковую плиту после покупки?
О: Да, но это требует специального инструмента (твердосплавные или алмазные фрезы) и режимов резания. Мы рекомендуем заказывать механическую обработку у производителя, так как неправильное сверление может вызвать расслоение краев. Если вы планируете обрабатывать плиту самостоятельно, запросите у нас рекомендации по режимам резания.
В: Как хранится толстая углепластиковая плита?
О: Углепластик не требует особых условий хранения, в отличие от препрегов. Готовые отвержденные плиты можно хранить в сухом помещении при комнатной температуре неограниченное время. Следует избегать попадания прямых солнечных лучей в течение длительного периода, если смола не содержит УФ-стабилизаторов.
В: Влияет ли температура на прочность толстой плиты?
О: Да. При превышении температуры стеклования (Tg) смолы механические свойства резко падают. Для стандартных эпоксидных смол Tg составляет около 120°C. Если ваша конструкция будет работать при более высоких температурах, необходимо заказывать плиты на основе высокотемпературных смол.
В: Почему цена на толстую углепластиковую плиту выше, чем на набор тонких листов той же суммарной толщины?
О: Производство монолитной толстой плиты технологически сложнее. Требуется контроль экзотермии, более длительное время цикла отверждения и высокое давление для удаления воздуха из глубоких слоев. Склейка тонких листов — это дополнительный ручной труд и расход клеевых материалов, но сам процесс формования проще. Однако монолитная плита имеет лучшие характеристики на сдвиг и отсутствие клеевого шва.
Заключение и рекомендации по закупке
Выбор толстой углепластиковой плиты — это инвестиция в долговечность и эффективность вашего оборудования. В 2026 году композитные материалы перешли из категории «экзотики» в разряд стандартных инженерных решений для высоконагруженных узлов. Ключ к успеху лежит в правильном определении требований к материалу, выборе надежного производителя с собственным контролем качества и учете всех особенностей эксплуатации, включая температурные режимы и способы крепления.
Не рискуйте качеством ответственных деталей, доверяя их изготовление компаниям без профильного опыта. Наша компания, ООО Цихэ Хайсинда Композит, предлагает полный цикл производства: от консультации инженеров и расчета конструкции до изготовления, механической обработки и доставки готовых изделий. Мы гарантируем соответствие заявленным характеристикам и предоставляем протоколы испытаний для каждой партии.
Для получения индивидуального коммерческого предложения, расчета стоимости вашей детали или консультации по выбору материала, пожалуйста, свяжитесь с нашим техническим отделом. Мы готовы предоставить образцы материалов и провести предварительный анализ вашей задачи.
Готовы обсудить ваш проект?
Запросить расчет стоимости и технические характеристики