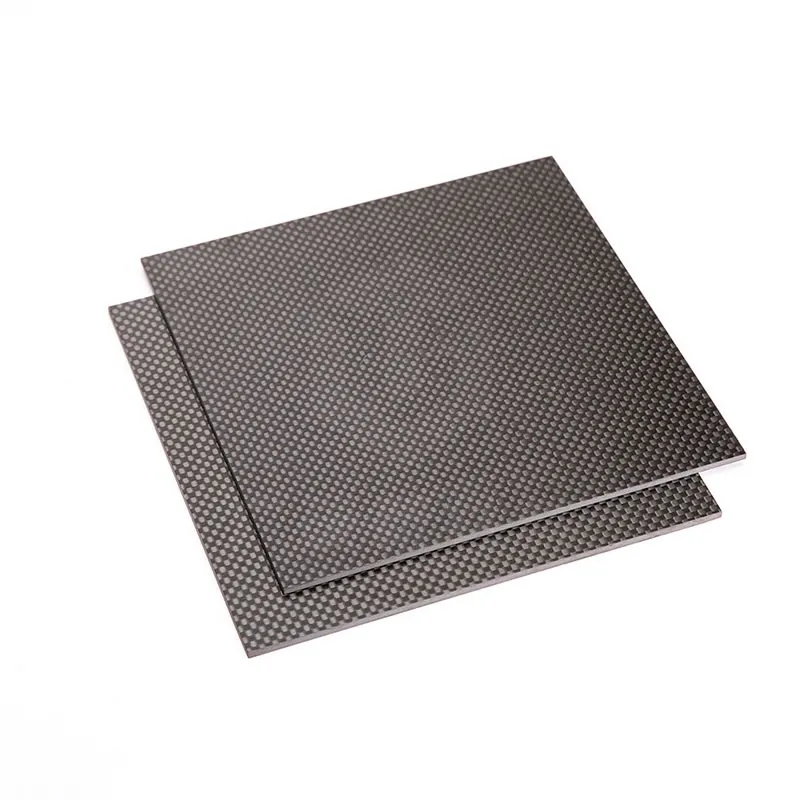

Шлифованная углепластиковая плита: цена от производителя
2026-08-21
- Шлифованная углепластиковая плита: технические характеристики, ценообразование и применение в промышленности 2026
- Технология производства и контроль качества шлифованных плит
- Физико-механические свойства и сравнение с металлами
- Ценообразование: от чего зависит стоимость шлифованной плиты
- Применение в ключевых отраслях промышленности
- Как выбрать поставщика шлифованной углепластиковой плиты
- Обработка и монтаж: рекомендации инженера
- Сравнение с альтернативными материалами
- Типичные ошибки при закупке и эксплуатации
- FAQ: Часто задаваемые вопросы о шлифованном углепластике
- Логистика и условия поставки в 2026 году
- Заключение и призыв к действию
Шлифованная углепластиковая плита: технические характеристики, ценообразование и применение в промышленности 2026
Шлифованная углепластиковая плита представляет собой высокоточный конструкционный композитный материал, получаемый путем прессования углеродного волокна с полимерной матрицей (чаще всего эпоксидной или бисмалеимидной смолой) с последующей механической обработкой поверхностей до заданных геометрических параметров. В отличие от литых или автоклавных заготовок с необработанной поверхностью, шлифованные плиты обеспечивают строгий допуск по толщине (обычно в пределах ±0,1–0,2 мм) и идеальную плоскостность, что критически важно для прецизионного машиностроения, аэрокосмической отрасли и производства робототехники. Ключевое преимущество материала заключается в сочетании экстремально низкой массы (плотность 1,4–1,6 г/см³) с прочностью, превышающей показатели многих марок стали, а также нулевым коэффициентом теплового расширения.
В условиях промышленного производства 2026 года спрос на шлифованную углепластиковую плиту обусловлен необходимостью снижения инерционных нагрузок в динамических системах. Покупатели, запрашивающие этот материал, чаще всего решают задачи по замене металлических деталей (алюминия, титана, стали) для повышения энергоэффективности оборудования. Цена от производителя формируется не только из стоимости сырья (углеродного препрега), но и из сложности постобработки: шлифовка требует использования алмазного инструмента и специального оборудования для удаления смолы без расслоения волокон. Данный материал является стандартом де-факто для изготовления баз роботов-манипуляторов, рам беспилотных летательных аппаратов (БПЛА), деталей сканеров и измерительных порталов, где каждая доля миллиметра влияет на точность конечного продукта.
Технология производства и контроль качества шлифованных плит
Процесс создания качественной шлифованной углепластиковой плиты начинается с выбора типа углеродного волокна и способа укладки. На рынке доминируют два основных метода формования: вакуумная инфузия и прессование в автоклаве. Для получения плит с высокими механическими свойствами, особенно в аэрокосмическом секторе, предпочтительным остается автоклавное формование, позволяющее достичь минимальной пористости (менее 1%). Однако для промышленных применений, таких как изготовление корпусов или защитных экранов, все чаще применяется метод компрессионного формования SMC (Sheet Molding Compound) или RTM (Resin Transfer Molding), что существенно снижает себестоимость.
Ключевой этап, отличающий данный продукт от обычного листового углепластика, — это финишная механическая обработка. После отверждения плита имеет неровности, вызванные текстурой технологической пленки или неравномерным распределением смолы. Шлифовка выполняется на широкоформатных плоскошлифовальных станках с ЧПУ, оснащенных алмазными кругами или абразивными лентами зернистостью от P80 до P400. Процесс контролируется лазерными датчиками толщины в реальном времени. Это позволяет гарантировать, что шлифованная углепластиковая плита будет иметь идеально параллельные поверхности, что необходимо для последующего склеивания или монтажа на прецизионные направляющие.
Критические параметры контроля качества
При приемке продукции производитель обязан предоставить протокол испытаний, включающий следующие метрики:
- Толщина и допуски: Стандартный допуск составляет ±0,1 мм для плит толщиной до 10 мм и ±0,2 мм для более толстых листов. Для прецизионных задач допуск может быть ужесточен до ±0,05 мм.
- Плоскостность: Отклонение от плоскости не должно превышать 0,5 мм на 1 метр длины. Это критично для применения в качестве базовых плит измерительных машин.
- Пористость (содержание пустот): Для структурных применений пористость не должна превышать 2%. Высокая пористость резко снижает прочность на сжатие и усталостную долговечность.
- Адгезия слоев: Проверка на отсутствие расслоений (delamination) после ультразвукового контроля (C-scan).
- Шероховатость поверхности (Ra): Обычно находится в диапазоне Ra 0,8–1,6 мкм, что достаточно для большинства клеевых соединений и нанесения покрытий.
Инженерная практика показывает, что экономия на этапе шлифовки часто приводит к браку на этапе сборки конечного устройства. Неровная поверхность создает точки концентрации напряжений при затяжке крепежа, что может инициировать трещину в матрице уже на ранних стадиях эксплуатации. Поэтому шлифованная углепластиковая плита должна рассматриваться не как полуфабрикат, а как готовый инженерный компонент с гарантированной геометрией.
Физико-механические свойства и сравнение с металлами
Понимание свойств материала необходимо для обоснования его выбора перед конструкторским бюро или отделом закупок. Углепластик (CFRP) обладает анизотропными свойствами, то есть его характеристики зависят от направления укладки волокон. Однако для плит общего назначения часто используется квази-изотропная укладка [0°/90°/+45°/-45°], которая обеспечивает равномерную прочность во всех направлениях плоскости.
| Параметр | Углепластик (CFRP) | Алюминий 7075-T6 | Сталь AISI 304 | Титан Ti-6Al-4V |
|---|---|---|---|---|
| Плотность, г/см³ | 1,5 – 1,6 | 2,81 | 7,9 | 4,43 |
| Предел прочности при растяжении, МПа | 600 – 1500* | 570 | 515 | 900 – 1100 |
| Модуль упругости (модуль Юнга), ГПа | 70 – 150* | 71 | 193 | 113 |
| Коэффициент теплового расширения (КТР), 10⁻⁶/K | -0,5 до +2,0 | 23,6 | 17,3 | 8,6 |
| Удельная жесткость | Высокая | Средняя | Низкая | Средняя |
*Значения для CFRP зависят от модуля углеродного волокна (Standard, Intermediate, High Modulus) и объемной доли волокна (обычно 55-60%).
Из таблицы видно, что главное преимущество шлифованной углепластиковой плиты — это не абсолютная прочность, а удельные характеристики. При равной жесткости деталь из углепластика будет весить в 3-4 раза меньше стальной и в 1,5-2 раза меньше алюминиевой. Кроме того, низкий или даже отрицательный коэффициент теплового расширения делает углепластик незаменимым в оптических системах и прецизионном оборудовании, где температурные деформации металла недопустимы. Например, при нагреве на 50°C алюминиевая плита длиной 1 метр расширится на 1,18 мм, тогда как углепластиковая изменит размеры менее чем на 0,1 мм (в зависимости от ориентации волокон).
Ценообразование: от чего зависит стоимость шлифованной плиты
Запрос «шлифованная углепластиковая плита цена» часто приводит к разбросу значений, который может достигать 300-500% между разными предложениями. Это не ошибка рынка, а отражение разной структуры затрат. Понимание факторов ценообразования поможет закупщикам избежать переплат или, наоборот, покупки некондиционного материала.
1. Тип углеродного волокна и препрега
Стоимость сырья является базовой составляющей. Волокна стандартного модуля (T300/T700 аналоги) значительно дешевле высокопрочных (T800/T1000) или высокомодульных (M40/M60). Также влияет производитель волокна: японские (Toray, Mitsubishi) и корейские бренды традиционно дороже китайских аналогов, хотя разрыв в качестве за последние 5 лет существенно сократился. В 2026 году наблюдается стабилизация цен на сырье, однако логистические плечи все еще влияют на финальную цену в РФ и странах СНГ.
2. Технология формования
Автоклавные плиты стоят дороже из-за высоких энергозатрат и длительного цикла отверждения. Прессованные плиты (compression molding) дешевле и быстрее в производстве, но могут иметь чуть более низкие механические свойства из-за возможной неравномерности пропитки. Для неответственных конструкций (корпуса, декоративные панели) переплата за автоклав не оправдана.
3. Сложность шлифовки и допуски
Это скрытый фактор стоимости. Шлифовка углепластика — сложный процесс. Углеродное волокно тверже стали, но смола мягкая. Обычные абразивы быстро забиваются смолой или, наоборот, вырывают волокна, создавая «ворс». Использование алмазного инструмента и систем охлаждения обязательно. Чем жестче допуск по толщине (например, ±0,05 мм вместо ±0,2 мм), тем выше процент брака и дольше время обработки, что экспоненциально увеличивает цену.
4. Объем партии
Производство шлифованной углепластиковой плиты мелкими сериями (до 10 шт.) экономически неэффективно из-за затрат на настройку станков и подготовку пресс-форм. Крупные партии позволяют амортизировать затраты на оснастку и оптимизировать раскрой рулонного материала, снижая отходы.
Применение в ключевых отраслях промышленности
Сфера применения материала расширяется ежегодно. Если ранее углепластик ассоциировался исключительно с авиацией и гоночными болидами, то в 2026 году он массово внедряется в общее машиностроение.
Робототехника и автоматизация
В роботостроении снижение массы движущихся частей напрямую влияет на производительность. Шлифованная углепластиковая плита используется для изготовления звеньев манипуляторов, захватов и базовых рам. Снижение массы руки робота на 40% позволяет увеличить скорость перемещения на 20-30% без замены сервоприводов на более мощные. Жесткость материала предотвращает вибрации на концах траектории, что повышает точность позиционирования. Пример: замена алюминиевой платформы сканера на углепластиковую позволила сократить время цикла сканирования на 15% за счет снижения инерции.
Электроника и полупроводниковое оборудование
В производстве печатных плат и чипов используются вакуумные столы и транспортировочные ленты. Углепластик здесь ценится за сочетание легкости, жесткости и радиопрозрачности (для некоторых типов тестирования). Шлифованная поверхность обеспечивает герметичность присосов вакуумного стола. Низкое тепловое расширение критично для литографического оборудования, где температурные дрейфы в несколько микрон могут привести к браку целой партии микросхем.
Аэрокосмическая отрасль и БПЛА
Для дронов и беспилотников каждый грамм на счету. Плиты используются для создания силовых каркасов, крыльев и посадочных площадок. Здесь важна не только прочность, но и способность материала гасить высокочастотные вибрации от двигателей, что улучшает качество съемки камер и стабильность полета. Использование шлифованных плит упрощает сборку, так как не требует дополнительной подгонки деталей.
Медицинское оборудование
Столы для компьютерной томографии (КТ) и рентген-аппаратов изготавливаются из углепластика. Материал должен быть прозрачным для рентгеновских лучей (не создавать артефактов на снимках) и выдерживать вес пациента (до 200-250 кг) без прогиба. Шлифованная поверхность обеспечивает комфорт пациента и легкость дезинфекции.
Как выбрать поставщика шлифованной углепластиковой плиты
Рынок наполнен предложениями, но не все производители обладают компетенциями для работы с прецизионным углепластиком. При выборе партнера следует руководствоваться следующими критериями:
- Наличие собственного парка шлифовального оборудования. Многие компании покупают листы у крупных заводов и просто режут их. Отсутствие собственного шлифовального станка с ЧПУ означает, что они не могут гарантировать точность по толщине и плоскостности. Запрашивайте фото производственных мощностей.
- Опыт работы с конкретными типами смол. Эпоксидные, винилэфирные и термопластичные матрицы требуют разных режимов обработки. Поставщик должен понимать разницу и подбирать инструмент соответственно.
- Сертификация и лаборатория. Наличие внутренней лаборатории для тестирования образцов на растяжение и изгиб. Возможность предоставления сертификатов соответствия ГОСТ или международным стандартам (ASTM, ISO).
- Гибкость в кастомизации (индивидуальной настройке). Возможность не только поставить плиту, но и выполнить ЧПУ-фрезеровку отверстий, пазов и сложной геометрии. Углепластик сложно сверлить (риск расслоения), поэтому наличие опыта ЧПУ-обработки критично.
- Логистика и упаковка. Углепластик хрупкий при ударных нагрузках по торцам. Поставщик должен использовать специальную упаковку с защитой кромок.
Рекомендуется запросить тестовые образцы перед размещением крупного заказа. Проверьте геометрию штангенциркулем в 5-7 точках листа, осмотрите поверхность на наличие вырванных волокон («пушистости») и оцените качество торцов.
В этом контексте особую ценность представляют предприятия с полным циклом производства и подтвержденным опытом, такие как ООО «Цихэ Хайсинда Композит». Основанная в 2013 году в особой промышленной зоне провинции Шаньдун, компания специализируется на разработке и производстве углепластиковых материалов, объединяя под одной крышей процессы от создания рецептур смол до финишной шлифовки. Благодаря наличию собственной команды из более чем 10 инженеров и сертификации по стандартам ISO 9001 и ISO 14000, «Хайсинда» гарантирует стабильность геометрических параметров плит, что является решающим фактором при выборе поставщика для ответственных промышленных задач.
Обработка и монтаж: рекомендации инженера
Даже идеально шлифованная углепластиковая плита может быть испорчена неправильным монтажом. Углекомпозиты ведут себя иначе, чем металлы, и игнорирование этих особенностей ведет к авариям.
Сверление и механическая обработка
При сверлении отверстий под крепеж используйте твердосплавные сверла с углом заточки 118° или специальные сверла для композитов. Избегайте использования изношенного инструмента — он вызывает расслоение слоев на выходе. Рекомендуется использовать подкладку из дерева или пластика под деталью для предотвращения сколов нижней поверхности. Скорость резания должна быть высокой, а подача — умеренной, чтобы не перегревать смолу.
Крепежные соединения
Углепластик не пластичен. Он не «течет» под нагрузкой, как алюминий, а разрушается хрупко. Поэтому:
- Используйте увеличенные шайбы для распределения нагрузки от головки болта.
- Не затягивайте крепеж с усилием, превышающим рекомендованное производителем. Крутящий момент должен контролироваться динамометрическим ключом.
- Избегайте контакта углепластика с алюминием во влажной среде без изолирующей прокладки. Возникающая гальваническая пара приводит к быстрой коррозии алюминия. Используйте титановый крепеж или нержавеющую сталь с изоляционными втулками.
Склеивание
Шлифованная поверхность идеально подходит для склеивания. Перед нанесением клея поверхность необходимо обезжирить ацетоном или изопропиловым спиртом. Для ответственных соединений рекомендуется легкая абразивная обработка (скотч-брайт) для увеличения адгезии, если это допускается чертежом. Используйте двухкомпонентные эпоксидные клеи, совместимые с матрицей плиты.
Сравнение с альтернативными материалами
Часто возникает вопрос: почему не использовать стеклопластик (GFRP) или кевлар? Ниже приведено сравнение для типичных инженерных задач.
| Характеристика | Углепластик (CFRP) | Стеклопластик (GFRP) | Кевлар (Aramid) |
|---|---|---|---|
| Жесткость (Модуль упругости) | Очень высокая | Низкая | Средняя |
| Прочность на растяжение | Высокая | Средняя | Высокая |
| Ударная вязкость | Низкая (хрупкий) | Средняя | Очень высокая |
| Вес | Минимальный | Тяжелее на 30-40% | Сопоставим |
| Цена | Высокая | Низкая | Высокая |
| Обрабатываемость | Сложная (абразивность) | Простая | Очень сложная (волокнится) |
Вывод: Если приоритетом является жесткость и вес (робототехника, аэрокосмос), выбор однозначно в пользу углепластика. Если важна ударопрочность и бюджет ограничен (корпуса лодок, простые кожухи), стеклопластик может быть лучшей альтернативой. Кевлар используется там, где нужна защита от пробития (бронежилеты, защита кабелей), но он плохо работает на сжатие и сложен в шлифовке.
Типичные ошибки при закупке и эксплуатации
Анализ рекламаций за 2024-2025 годы выявил ряд повторяющихся проблем, связанных с неправильным выбором или использованием материала.
Ошибка 1: Игнорирование анизотропии. Заказчики часто считают, что плита одинаково прочна во всех направлениях. В реальности, если укладка не квази-изотропная, прочность вдоль волокон может в 10 раз превышать прочность поперек. Необходимо согласовывать направление волокон с вектором основных нагрузок в детали.
Ошибка 2: Использование неподходящего крепежа. Применение обычных черных саморезов или стальных болтов без изоляции приводит к электрохимической коррозии. Через полгода эксплуатации во влажной среде соединение может ослабнуть или разрушиться.
Ошибка 3: Ожидание пластичности. Углепластик не гнется, как листовой металл. Попытка «подогнуть» край плиты приведет к мгновенному расслоению и трещине. Все гибки должны быть заложены в технологию формования или выполняться через нагрев выше температуры стеклования смолы (что сложно и рискованно).
Ошибка 4: Экономия на шлифовке для клеевых соединений. Покупка нешлифованной плиты с надеждой «зашкурить самому» часто приводит к неравномерному слою клея и нарушению геометрии сборки. Заводская шлифовка обеспечивает воспроизводимость результата.
FAQ: Часто задаваемые вопросы о шлифованном углепластике
Какова максимальная толщина шлифованной углепластиковой плиты?
Технологически возможно производство плит толщиной до 100 мм и более. Однако шлифовка таких толщин требует многопроходной обработки и занимает значительное время. Стандартный складской ассортимент обычно ограничивается толщинами от 0,5 мм до 20 мм. Более толстые плиты изготавливаются под заказ.
Можно ли красить шлифованную углепластиковую плиту?
Да, но требуется подготовка. Гладкая шлифованная поверхность имеет низкую адгезию для красок. Необходимо нанести грунтовку по композитам или выполнить легкую абразивную обработку. Существуют также специальные лаки, подчеркивающие текстуру карбона, которые наносятся непосредственно на обезжиренную поверхность.
Влияет ли влажность на размеры плиты?
Эпоксидные смолы могут поглощать небольшое количество влаги (до 1-2% по массе), что приводит к микроскопическому набуханию. Для большинства промышленных применений это незаметно. Однако для прецизионной оптики используются специальные низко-влаговпитывающие смолы или герметизирующие покрытия.
Какой срок службы изделий из шлифованного углепластика?
При отсутствии ультрафиолетового воздействия (УФ разрушает эпоксидную смолу) и физических повреждений, срок службы практически не ограничен. Углепластик не ржавеет, не подвержен химической коррозии в большинстве сред и не устаёт так быстро, как металлы. Для защиты от УФ применяются лакокрасочные покрытия или гелькоут.
Почему цена на шлифованную плиту выше, чем на обычную?
Цена включает стоимость абразивного инструмента (алмазные круги дорогие), время работы станка, контроль геометрии и удаление пыли (углеродная пыль электропроводна и вредна для здоровья, требует специальных фильтров). Это добавляет 15-30% к стоимости сырья.
Логистика и условия поставки в 2026 году
При заказе шлифованной углепластиковой плиты важно учитывать особенности транспортировки. Материал чувствителен к точечным ударам. Транспортировка осуществляется на жестких поддонах, исключающих прогиб листов. Каждый лист разделяется защитной пленкой или вспененным материалом. Для экспортных поставок необходима упаковка, устойчивая к перепадам влажности.
Сроки изготовления зависят от загрузки производства. Стандартные толщины (1, 2, 3, 5, 10 мм) часто доступны со склада или с отгрузкой в течение 3-5 рабочих дней. Нестандартные толщины или плиты с особыми допусками требуют цикла формования и обработки от 10 до 20 рабочих дней.
Мы осуществляем доставку по всей территории РФ и стран СНГ транспортными компаниями, специализирующимися на перевозке негабаритных или хрупких грузов. Возможна организация экспорта в страны Азии и Ближнего Востока с полным пакетом документов (сертификаты происхождения, декларации соответствия).
Заключение и призыв к действию
Выбор шлифованной углепластиковой плиты — это инвестиция в эффективность и долговечность вашего продукта. В 2026 году этот материал перестал быть экзотикой и стал рабочим инструментом для инженеров, стремящихся к оптимизации веса и повышению точности оборудования. Правильный выбор поставщика, учет технологических особенностей обработки и монтажа позволят раскрыть весь потенциал композита.
Не рискуйте качеством своего проекта, покупая материал у посредников без технического контроля. Работайте напрямую с производителем, который понимает физику процесса и гарантирует соблюдение допусков. Опыт таких компаний, как ООО «Цихэ Хайсинда Композит», демонстрирует, что сочетание полного производственного цикла, строгого контроля качества (ISO 9001/14000) и глубокой экспертизы в области композиционных материалов является залогом успешной реализации сложных инженерных проектов.
Нужна консультация по выбору толщины и типа укладки?
Наши инженеры готовы рассчитать стоимость партии исходя из ваших чертежей и требований к нагрузкам. Мы предоставляем бесплатные образцы для тестирования на вашем производстве.
→ Получить коммерческое предложение и техническую консультацию
→ Смотреть каталог готовых решений из углепластика